 عربي
 English
 русский
 Español
 Português
 عربى

في دورة التشكيل بالحقن النموذجية التي تتراوح مدتها من 25 إلى 35 ثانية، يستهلك التبريد أكثر من نصف الساعة، في حين يمثل الملء عادة حوالي 5 بالمائة. ومع ذلك، فإن الأجزاء التي يتم خدشها على الأرض نادرًا ما يتم خدشها لأن التبريد كان قصيرًا جدًا. تعود اللقطات القصيرة وعلامات الغرق والفلاش والصفحة الملتوية إلى التعبئة والتعبئة في كل مرة تقريبًا.
إذن هذه هي النسخة القصيرة قبل التفاصيل. يجب أن يتم تحديد التحول من التعبئة إلى التعبئة حسب الموضع، وليس بواسطة المؤقت. التعبئة والإمساك ليسا نفس الوظيفة، وبمجرد تجميد البوابة، فإن ضغط التعبئة الإضافي لن يشتري لك شيئًا. ويقاس زمن التبريد تقريبًا مع مربع سمك الجدار، مما يعني تغيير دقات الجزء وتغيير المعلمات.
تستعرض بقية هذه المقالة المراحل الأربع بالترتيب، وتحدد الأرقام التي تستحق الكتابة على ورقة الإعداد، وتشير إلى المكان الذي تحدد فيه قدرة الجهاز فعليًا ما إذا كانت نافذة العملية الخاصة بك واسعة أم ضيقة.
محتوى
حيث يذهب وقت الدورة في الواقع
ابدأ بالميزانية الزمنية. تعكس النسب أدناه البنية المشتركة لدورة صب الحقن المؤازرة للأغراض العامة. تتغير الأرقام الحقيقية مع سمك الجدار، وتصميم تبريد القالب والمواد، ولكن الشكل العريض نادرًا ما يتغير.
القراءة المفيدة هي هذه. يحتل التبريد غالبية الدورة ولكنه يوفر نطاقًا ضيقًا من التعديل بمجرد إصلاح القالب والمواد. التعبئة عبارة عن قطعة صغيرة من الساعة ولكنها تعمل على إصلاح مكان هبوط خطوط اللحام، وما إذا كان الجزء قصيرًا، ومقدار الضغط الداخلي الذي تتعرض له. التعبئة والإمساك بينهما، يستغرق وقتًا قليلًا، وهي أسهل الإعدادات التي يمكن أن تخطئ.
الحشو: المسار مهم أكثر من السرعة
التعبئة واضحة من حيث المبدأ. يتحرك المسمار للأمام ويدفع الذوبان إلى داخل الأداة. إن المعلمة التي تحكم الجودة فعليًا ليست ضبط سرعة الحقن على الشاشة، بل هي سرعة الذوبان الأمامية، وهي السرعة التي تتقدم بها مقدمة التدفق عبر التجويف.
ينتج نفس ملف سرعة الحقن معدلات قص عالية جدًا في المجاري الضيقة ويبطئ بشكل ملحوظ في المقاطع السميكة. كلما كان الجزء أرق، أصبح الانتشار أكثر وضوحًا. في الأعمال ذات الجدران الرقيقة، يكون الملء في الأساس مرحلة البدء أو عدم البدء، ويكون الانخفاض البسيط في سرعة الذوبان الأمامي هو الفرق بين الجزء الكامل واللقطة القصيرة. تم تحديد متطلبات هذا النوع من العمل في صفحة تطبيق المنتج ذات الجدار الرقيق .
يتبع ترتيب الإعداد العملي من هذا. قم بإصلاح سرعة الذوبان الأمامية أولاً، ثم تحقق مما إذا كانت جبهة التدفق تصل إلى جميع الأطراف في نفس الوقت، وبعد ذلك فقط قم بقص شرائح سرعة الحقن الفردية.
يجب تثبيت نهاية الحشوة بنفس القدر من العناية. تتمثل الممارسة الصناعية الشائعة في وضع التحول من السرعة إلى الضغط عند ملء تجويف بنسبة 95 إلى 98 بالمائة، ويتم تحفيزه حسب الموضع وليس الوقت. قم بالتبديل مبكرًا جدًا ولن تتم إضافة المناطق الأخيرة التي سيتم ملؤها أبدًا، لذلك تظهر علامات الحوض بعيدًا عن البوابة. قم بالتبديل بعد فوات الأوان وسيستمر المسمار في الضغط على التجويف الممتلئ بالفعل، مما يؤدي إلى رفع حمل التثبيت وينتج وميضًا.
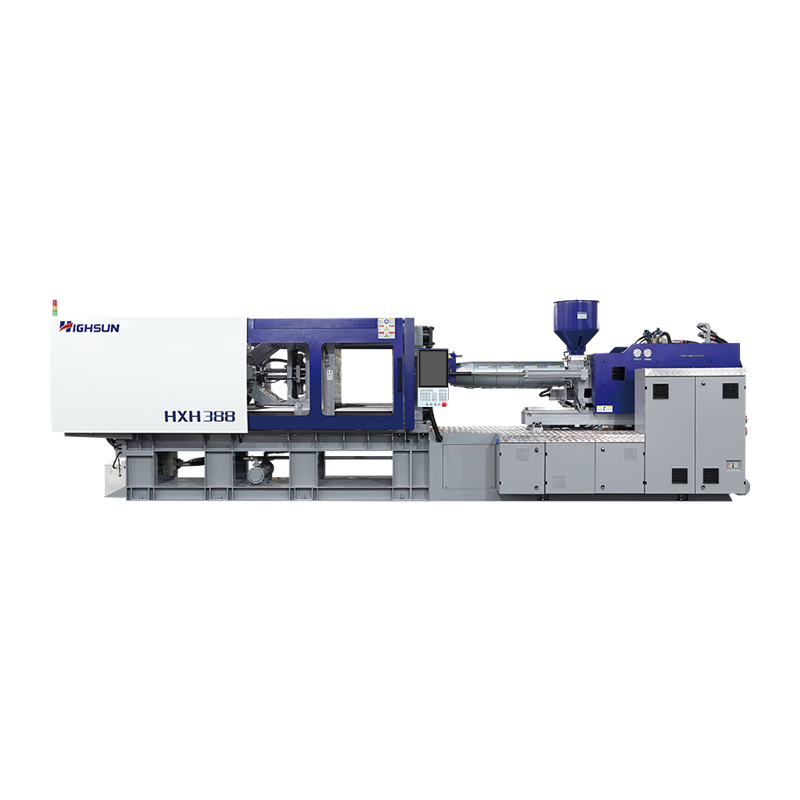 آلة التشكيل بالحقن عالية السرعة 388 طن HXH388 للأجزاء ذات الجدران الرقيقة ماكينة HXH عالية السرعة بوزن 388 طنًا وسرعة حقن تبلغ 480 مم/ثانية، وهي مناسبة للأجزاء ذات الجدران الرقيقة وتتطلب طول تدفق إلى سمك حيث قد تفشل الوحدات الهيدروليكية القياسية. عرض المنتج →
في الأجزاء الرفيعة طويلة التدفق، تضيق نافذة التعبئة بشكل حاد. وهذا هو السبب في أن الآلة عالية السرعة ليست مجرد خيار أفضل في تلك الوظائف ولكنها متطلب. لا يمكن للوحدة الهيدروليكية القياسية تسريع وحدة الحقن بالسرعة الكافية، ولا تستقر سرعة الذوبان الأمامية أبدًا في المكان الذي حددته فيه. وينطبق المنطق نفسه على الأجزاء ذات نسب التدفق إلى الطول المطلوبة.
التعبئة والحمل: كلمتان لوظيفتين مختلفتين
في كثير من النصوص، يتم التعامل مع التعبئة والاحتجاز كمرحلة واحدة. داخل مرحلة الضغط، يصفون مهمتين مختلفتين، والارتباك بينهما هو ما يؤدي إلى فترات انتظار طويلة جدًا وعيوب غامضة في الأجزاء.
تتم التعبئة بينما لا تزال البوابة مفتوحة. يستمر المسمار في الأمام ويدفع الذوبان الإضافي إلى التجويف لتعويض الانكماش الحجمي الذي يحدث عندما يبرد البلاستيك. هذا الإجراء له موعد نهائي صعب، لأنه بمجرد إغلاق البوابة، لا يمكن دخول المزيد من المواد.
الإمساك هو ما يحدث بعد تجميد البوابة. يتم الحفاظ على الضغط، ليس لإضافة مادة ولكن للحفاظ على الجزء مغلق الأبعاد بينما يستمر في التبريد، لذلك لا يمكن أن يرتد مرة أخرى أو يتشوه أثناء الطرد. يشترك الاثنان في إعداد الضغط لكنهما يخدمان أغراضًا مختلفة تمامًا.
الخطأ الأكثر شيوعًا في أرضية المتجر هو تحديد وقت التعبئة بما يتجاوز وقت تجميد البوابة على افتراض أن الضغط الإضافي البسيط يمثل هامش أمان. هذا الوقت الإضافي لا يضيف شيئًا، ويحرق الطاقة، ويثير التوتر الداخلي، ويمكن أن يؤدي إلى تشقق الأجزاء أثناء القذف.
أثر ضغط التجويف يجعل التسلسل مرئيًا. يتصاعد الضغط بشكل حاد أثناء التعبئة، ويبلغ ذروته بالقرب من نقطة التحويل، ويظل مسطحًا تقريبًا بينما تظل البوابة مفتوحة، ثم يبدأ في الانخفاض بمجرد إغلاق البوابة ويستمر في التحلل من خلال التبريد حتى يفتح القالب.
كيف تجد وقت تجميد البوابة؟ طريقة الوزن هي الأكثر موثوقية. قم بتشغيل سلسلة من الأجزاء مع زيادة أوقات التعبئة، وقم بوزن كل جزء منها، وحدد النقطة التي يتوقف عندها وزن الجزء عن الزيادة. هذا هو تجميد البوابة. يعد تحديد وقت التعبئة في حدود تلك القيمة أمرًا كافيًا. أي شيء أطول ينتظر فقط.
التبريد: الكتلة الأكبر، مع أقل مساحة للمناورة
يبدأ التبريد من نهاية التعبئة حتى يصبح الجزء قاسيًا بدرجة كافية لإخراجه. عادةً ما يمثل ما بين 55 إلى 65 بالمائة من الدورة، وهذا هو السبب في أن كل جهد لتقصير وقت الدورة يصل في النهاية إلى هنا.
لكن التبريد يخضع لعلاقة جسدية لا يمكن التفاوض عليها. إن صيغة تقدير وقت التبريد المستخدمة على نطاق واسع تجعل الوقت متناسبًا مع مربع سمك الجدار. مضاعفة الجدار والتبريد يستغرق ما يقرب من أربعة أضعاف الوقت. بمجرد إصلاح القالب والمواد، يترك ذلك قائمة قصيرة إلى حد ما من الأشياء التي يمكنك تغييرها بالفعل.
المتغيرات التي لا تزال تستحق التعديل هي:
- تصميم دوائر التبريد ومعدل التدفق. يحتاج الماء إلى البقاء مضطربًا داخل القنوات، لأن انتقال الحرارة ينخفض بشكل حاد عندما يتحول التدفق إلى صفيحي.
- الفرق في درجة حرارة سائل التبريد بين المدخل والمخرج. عادةً ما يعني الانتشار الكبير تدفقًا غير كافٍ أو خطًا مسدودًا جزئيًا.
- توحيد درجة حرارة العفن. تنتج الرقعة الساخنة محليًا علامات غرق وتشوهات قبل أن تصبح درجة حرارة العفن الإجمالية مشكلة.
- درجة حرارة القذف. يؤدي الإخراج المبكر جدًا إلى تشويه الجزء بعد أن يترك القالب؛ الانتظار لفترة طويلة يكلف دورة زمنية من أجل لا شيء.
يتداخل البلاستيك مع التبريد. يستعيد المسمار المادة بينما يبرد الجزء، لذلك لا تضيف عملية استرداد المسمار عادة إلى الدورة، إلا إذا كان المسمار يعمل ببطء شديد بحيث تدوم عملية الاسترداد بعد التبريد وتصبح عنق الزجاجة الجديد.
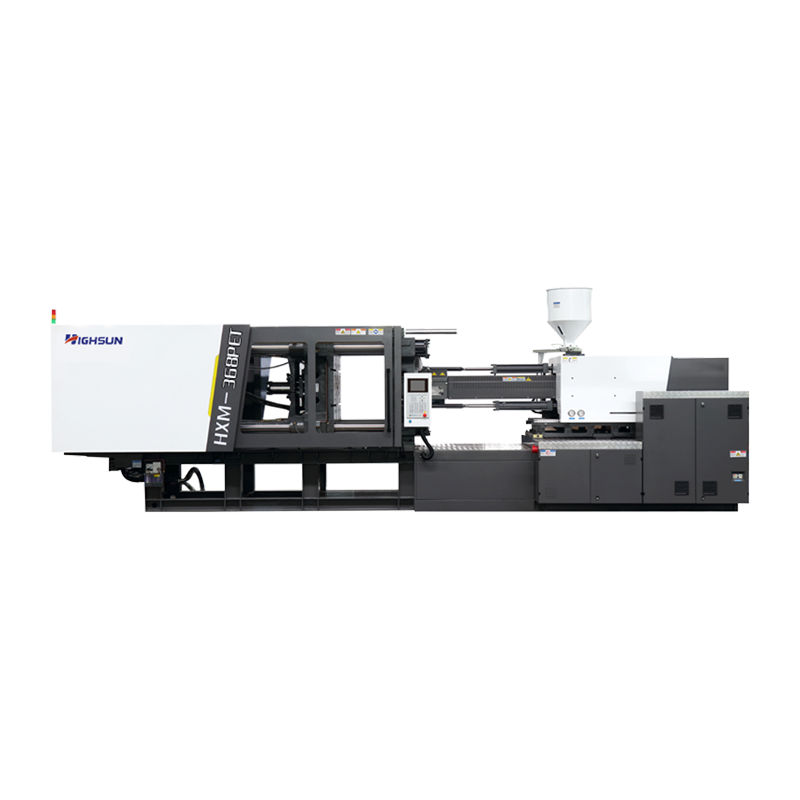 ماكينة قولبة حقن التشكيل PET سعة 368 طن HXM368-PET ماكينة تشكيل PET هجينة بوزن 368 طنًا مع لولب 85 مم وحجم طلقة PET 2632 جم، وهي ذات صلة بأماكن التبريد وأجزاء الجدار غير المستوية التي تؤثر على التشكيل. عرض المنتج →
في منتج مثل التشكيل PET، حيث يكون الجدار رقيقًا ولكن القاعدة سميكة، يصبح التحكم في التبريد حساسًا بشكل غير عادي. تصل أقسام الجدار غير المستوية إلى حالتها المحددة في أوقات مختلفة، ولا يؤدي تمديد عملية التبريد إلى إزالة الالتواء. يكمن الإصلاح في توزيع درجة حرارة التجويف الذي يعمل جنبًا إلى جنب مع ملف تعريف التعبئة.
حيث تقرر الآلة نفسها النتيجة
وبالنظر إلى المراحل الأربع معًا، فإن قدرة الماكينة تساعد في مكانين أكثر من أي مكان آخر: سرعة الاستجابة أثناء التعبئة، ودقة ضغط الحلقة المغلقة أثناء التعبئة والإمساك.
يتطلب التعبئة أن تصل وحدة الحقن إلى سرعتها المحددة خلال شوط قصير جدًا وتحتفظ بها مع تقدم جبهة التدفق. تنتج الاستجابة الهيدروليكية البطيئة جبهة ذوبان متجولة، وتعاني الأجزاء ذات الجدران الرقيقة أولاً. يحدث محرك المؤازرة فرقًا واضحًا هنا، ليس في استهلاك الطاقة بقدر ما يتعلق بما إذا كان ملف تعريف السرعة المطلوبة قد تم تسليمه بالفعل.
تتطلب التعبئة انتقالًا نظيفًا إلى الضغط وحلقة مغلقة مستقرة بعد ذلك. إذا تذبذب التحكم في الضغط، فإن ضغط التجويف يتأرجح معه ويتدهور اتساق الوزن الجزئي.
هذا ليس تصنيفًا بقدر ما هو صورة للمقايضات. تتميز جميع الآلات الكهربائية بالدقة واستخدام الطاقة ولكنها تحمل تكاليف شراء وصيانة أعلى. يقع النظام الهيدروليكي المؤازر عند نقطة التوازن لمعظم الأعمال العامة. لا تزال آلات المضخات الثابتة منطقية عندما تكون الميزانية محدودة والمتطلبات على السرعة والدقة متواضعة.
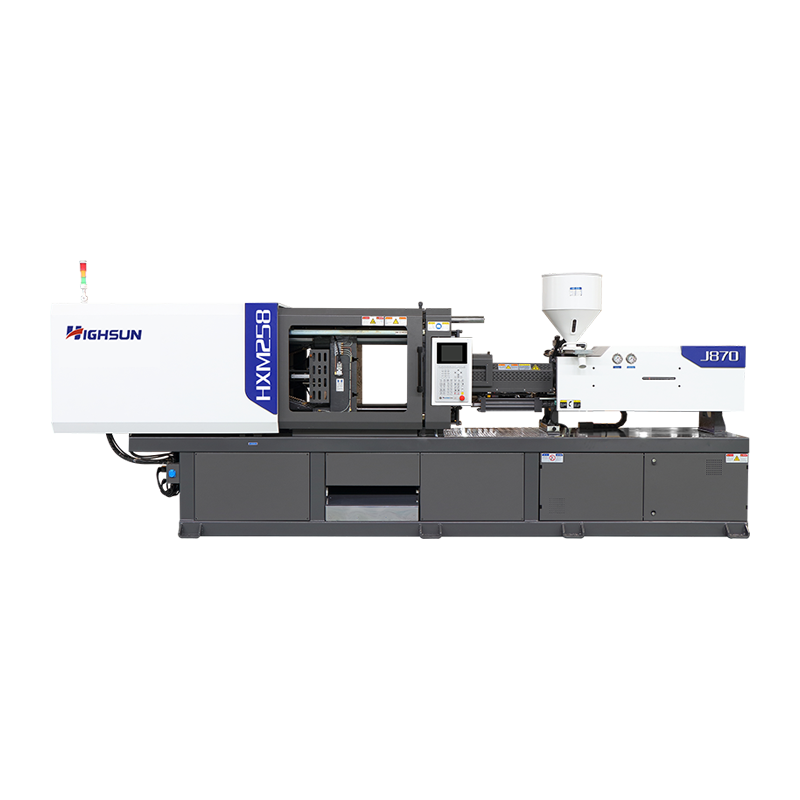 آلة التشكيل بالحقن المؤازرة 258 طن HXM258-I للإنتاج على نطاق صغير آلة هيدروليكية مؤازرة سعة 258 طنًا مخصصة للإنتاج على نطاق صغير؛ إن توازن الكفاءة والتكلفة يناسب العمل العام حيث تكون التعبئة المستقرة واتساق الأبعاد أمرًا مهمًا. عرض المنتج →
بالنسبة لمنتجات مثل مكونات السيارات، حيث تتم مراقبة تناسق الأبعاد عن كثب، فإن الضغط المستقر أثناء التعبئة عادة ما يكون أكثر أهمية من سرعة تعبئة المواد الخام. ويظهر هذا النمط بوضوح في تطبيقات قطع غيار السيارات حيث يكون انحراف الأبعاد بين اللقطات هو السبب الرئيسي للرفض.
ما يجب كتابته على ورقة الإعداد
تساهم كل مرحلة برقم أو رقمين ينتميان إلى الورقة. يجمع الجدول أدناه العناصر التي تحمل أكبر وزن.
| المرحلة | المعلمة للتسجيل | الاتجاه أو المدى | لماذا يهم |
|---|---|---|---|
| ملء | تذوب السرعة الأمامية | يتم ضبطه حسب المادة وسمك الجدار | يحكم معدل القص، وموضع خط اللحام، وما إذا كان الجزء يمتلئ على الإطلاق |
| ملء | موضع تبديل V/P | ملء التجويف بنسبة 95 إلى 98 بالمائة | يمنع اللقطات القصيرة من جهة والفلاش من جهة أخرى |
| التعبئة | التعبئة pressure | ما يقرب من 50 إلى 80 بالمائة من ذروة ضغط الحقن | يعوض الانكماش بينما البوابة لا تزال مفتوحة |
| التعبئة | التعبئة time | تم تأكيده بواسطة طريقة الوزن الجزئي | أي شيء يتجاوز تجميد البوابة يضيف الضغط بدلاً من المادة |
| التبريد | درجة حرارة مدخل ومخرج سائل التبريد | فرق صغير وثابت عبر الدائرة | تشير الفجوة الآخذة في الاتساع إلى القنوات المحظورة أو الأصغر حجمًا |
| التبريد | درجة حرارة القذف | أسفل النقطة التي يحتفظ فيها الجزء بشكله | يؤدي الإخراج الدافئ للغاية إلى ظهور علامات الالتواء والإخراج |
تعامل مع النطاقات كإتجاه فقط. بالنسبة لأي منتج محدد، ستتم ثلاث تجارب لتسوية العملية: واحدة للعثور على نقطة نهاية التعبئة، وواحدة للعثور على بوابة التجميد حسب الوزن، وواحدة لتأكيد درجة حرارة القذف. مع نقاط البيانات الثلاث هذه، تصبح المعلمات الخاصة بالمراحل الأربع جميعها في مكانها الصحيح.
الأسئلة المتداولة
س1. أي مرحلة من مراحل التشكيل بالحقن تستغرق وقتًا أطول؟
التبريد, in most cases. It typically accounts for 55 to 65 percent of the cycle, so any serious attempt at cycle time reduction starts there.
س2. ما الفرق بين التعبئة والإمساك؟
تضيف العبوة مادة بينما تكون البوابة مفتوحة. يحافظ الإمساك على الضغط بعد تجميد البوابة، لذلك لا يمكن للجزء أن يعود مرة أخرى أثناء التبريد.
س3. لماذا تظهر علامات الحوض حتى مع مرور وقت التعبئة الطويل؟
بمجرد تجميد البوابة، لا يمكن لضغط التعبئة الإضافي دفع المزيد من الذوبان إلى الداخل. تشير علامات الغرق عادةً إلى عدم كفاية ضغط التثبيت أو التبريد غير المتساوي.
س 4. كيف يمكن تقصير وقت التبريد في صب الحقن؟
حافظ على تدفق سائل التبريد مضطربًا، وتوازن درجة حرارة القالب، وقلل سمك الجدار حيثما يسمح التصميم بذلك. سمك الجدار له أكبر تأثير فردي.
س5. أين يجب ضبط نقطة التحول V/P؟
حسب الموضع، عند ملء تجويف بنسبة 95 إلى 98 بالمائة. ينحرف التحول المعتمد على الوقت مع لزوجة المواد وينتج أجزاء غير متناسقة.
س6. هل يؤثر وقت التبريد على انحراف الأجزاء المقولبة؟
نعم. يؤدي التبريد غير المتساوي إلى انكماش تفاضلي عبر الجزء. نادرًا ما يؤدي تمديد التبريد وحده إلى حل المشكلة؛ توازن درجة حرارة التجويف عادةً ما يكون كذلك.





 haixiong@highsun-machinery.com
 رقم 36 طريق يونغجيانغ الجنوبي، منطقة بيلون. مدينة نينغبو، 315800، الصين
