 عربي
 English
 русский
 Español
 Português
 عربى

محتوى
- 1 ما الذي تفعله آلة قولبة حقن البلاستيك باختصار
- 2 الأجزاء الرئيسية من أ ماكينة تصنيع قوالب البلاستيك
- 3 عملية صب حقن البلاستيك خطوة بخطوة
- 4 أنواع آلات صب البلاستيك من حيث المحرك والهيكل
- 5 لمحة سريعة عن سلسلة ماكينات التشكيل بالحقن Highsun
- 6 كيفية تحديد حجم قوة التثبيت وحجم اللقطة
- 7 دليل معالجة قوالب حقن البولي إيثيلين والبولي إيثيلين عالي الكثافة
- 8 عملية صنع قالب الحقن
- 9 إرشادات صب الحقن لتصميم الأجزاء
- 10 حقن صب ما بعد المعالجة
- 11 استخدام الطاقة والصيانة الروتينية
- 12 حيث يتم استخدام آلات صب البلاستيك الصناعية
- 13 مشاكل القولبة الشائعة والفحوصات الأولى
- 14 اختيار مورد آلة صب البلاستيك
- 15 الأسئلة المتداولة
- 15.1 س1. ما هي الخطوات الخمس لقولبة الحقن؟
- 15.2 س2. هل تتوفر نسخة PDF من دليل تصميم قوالب الحقن؟
- 15.3 س3. ما هي القواعد والمبادئ التوجيهية النموذجية لقولبة الحقن؟
- 15.4 س 4. كيف يعمل صب الحقن خطوة بخطوة؟
- 15.5 س5. ما الفرق بين آلة تصنيع القوالب البلاستيكية والعفن نفسه؟
- 15.6 س6. كيف أختار حمولة آلة حقن القالب؟
- 15.7 س7. متى تكون الآلة الكهربائية بالكامل خيارًا أفضل من الآلة الهيدروليكية؟
- 15.8 س8. لماذا يجب تجفيف PET قبل التشكيل؟
- 15.9 س9. ما المدة التي تستغرقها دورة صب الحقن النموذجية؟
- 15.10 س10. هل يمكن تخصيص آلة صب البلاستيك؟
ما الذي تفعله آلة قولبة حقن البلاستيك باختصار
تقوم آلة قولبة حقن البلاستيك بإذابة الكريات البلاستيكية، ودفع المصهور إلى قالب فولاذي مغلق تحت ضغط متحكم فيه، واحتجازه أثناء تبريده، ثم فتح القالب لإخراج الجزء النهائي. كل آلة قوالب بلاستيكية، مهما كان حجمها أو نوع المحرك، تكرر نفس الدورة من المشبك والحقن والتثبيت والتبريد والإخراج. ما يتغير من آلة إلى أخرى هو كيفية توليد القوة، ومدى دقة التحكم في كل حركة، وحجم الجزء الذي يمكن أن تحمله الآلة.
يغطي هذا الدليل أساسيات قولبة حقن البلاستيك، والأجزاء الرئيسية لآلة قولبة البلاستيك، وعملية قولبة حقن البلاستيك من الحبيبات إلى الجزء المعبأ، وطريقة المقارنة بين عائلات الماكينات المختلفة. ويغطي أيضًا حجم قوة التثبيت وإعدادات الراتنج للبولي إيثيلين والمواد الأخرى وصنع القوالب والمعالجة اللاحقة والصيانة واستكشاف الأخطاء وإصلاحها. الأسئلة الشائعة الكاملة تغلق المقالة.
98 طن إلى 3000 طن نطاق قوة التثبيت لمجموعة ماكينات قوالب الحقن عاليةsun
5 مراحل قم بالمشبك، والحقن، والإمساك، والتبريد، والإخراج في كل دورة قولبة
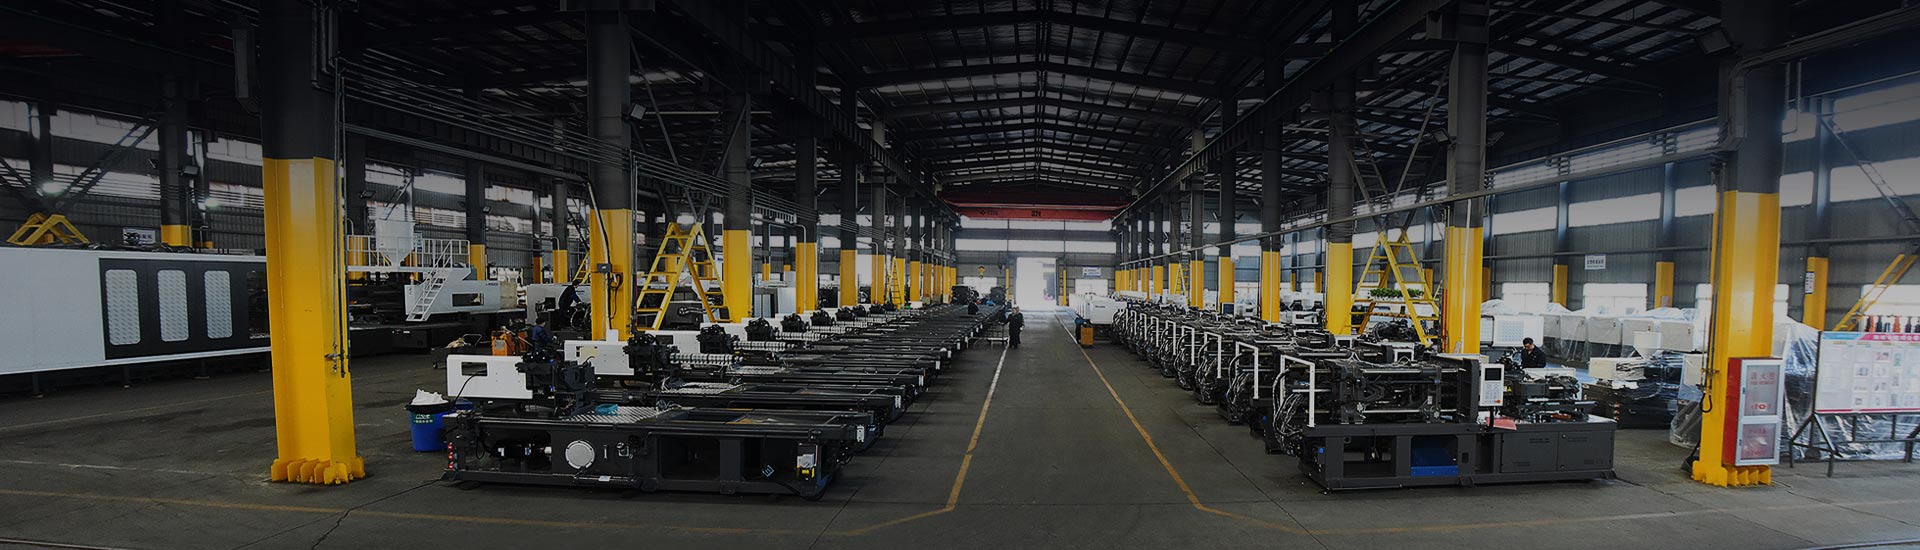
120000 متر مربع منطقة مصنع نينغبو عاليةsun للآلات البلاستيكية
يقع مقر شركة Ningbo عاليةsun Plastic Machinery Co., Ltd. في حديقة Beilun للعلوم والتكنولوجيا في Ningbo، الصين، وهي منطقة تسمى غالبًا عاصمة الآلات البلاستيكية. تقوم الشركة ببناء آلات القولبة بالحقن ذات العلامة التجارية HIGHSUN، ولديها حوالي 20 عامًا من تاريخ التطوير الخاص بها، وتعتمد على أكثر من 50 عامًا من الخبرة في شركتها الأم. تشتمل سلسلتها على آلات هجينة كهربائية وزيتية، وآلات ذات لوحين، وعالية السرعة، وألوان مزدوجة غير مختلطة، وألوان مزدوجة مختلطة، وآلات BMC، والحيوانات الأليفة، وبولي كلوريد الفينيل، وتوفر حلولًا مخصصة.
الأجزاء الرئيسية من أ ماكينة تصنيع قوالب البلاستيك
تحتوي آلة صب البلاستيك الصناعية على نصفين يعملان متصلين بإطار: وحدة التثبيت التي تثبت القالب مغلقًا، ووحدة الحقن التي تذوب وتسلم الراتنج. يقوم نظام القيادة ووحدة التحكم بتنسيق كلا النصفين. يوضح الرسم البياني أدناه عرضًا مبسطًا للمجالات الخمسة التي يتحدث عنها معظم المشترين والمشغلين.
الأجزاء ووظائفها
- قادوس ومجفف: يحمل الكريات ويغذيها للبرميل. تحتاج الراتنجات الحساسة للرطوبة مثل الحيوانات الأليفة إلى مجفف أمام القادوس.
- برميل والمسمار: يدور المسمار لنقل الراتينج وضغطه وإذابته، ثم يتحرك للأمام مثل المكبس لحقنه. تعمل أشرطة السخان على طول البرميل على ضبط مناطق درجة الحرارة.
- العفن: أداة فولاذية ذات تجاويف تشكل الجزء، وقنوات تبريد تزيل الحرارة، ونظام طرد يدفع الجزء للخارج.
- وحدة لقط: الألواح وقضبان الربط وآلية التبديل أو اللوحتين التي تحافظ على إغلاق القالب ضد ضغط الحقن.
- محرك الأقراص والتحكم: مضخة هيدروليكية بمحرك مؤازر، أو محرك كهربائي، أو مزيج من الاثنين معًا، تتم إدارتها بواسطة وحدة تحكم تسجل إعدادات العملية وتكررها.
عملية صب حقن البلاستيك خطوة بخطوة
تتبع خطوات عملية التصنيع للأجزاء المقولبة بالحقن أمرًا واحدًا. إن فهم كل خطوة يجعل من السهل ضبط ماكينة حقن البلاستيك والعثور على سبب الخلل عند ظهوره.
- تحضير المواد . يتم تجفيف الكريات عندما يتطلب الراتينج ذلك وتحميلها في القادوس مع اللون أو المادة المضافة إذا لزم الأمر.
- لقط. تقوم اللوحة المتحركة بإغلاق القالب وتقوم وحدة التثبيت ببناء قوة التثبيت. تتباطأ العديد من الآلات قبل الإغلاق مباشرة لحماية سطح القالب.
- حقن. يتحرك المسمار للأمام ويملأ التجاويف. عادة ما يتم تحديد السرعة والضغط على عدة مراحل لتجنب النفث وعلامات الحروق.
- التعبئة والعقد. يتم الاحتفاظ بالضغط أثناء تجميد البوابة، لذا يمكن أن يعوض الذوبان الزائد عن الانكماش. تتحكم هذه المرحلة في علامات الحوض ووزن الجزء.
- التبريد واللدائن. يبرد الجزء داخل القالب بينما يدور المسمار للخلف ويجهز اللقطة التالية. التبريد هو عادة الجزء الأطول من الدورة.
- طرد. يُفتح القالب وتُطلق دبابيس أو ألواح القاذف الجزء، غالبًا إلى روبوت أو ناقل.
مرجع وقت الدورة. توفر وثائق منتج Highsun لآلات التشكيل الحيوانات الأليفة دورة نموذجية تتراوح من 6 إلى 20 ثانية لكل طلقة، اعتمادًا على عدد التجاويف وتصميم تبريد القالب وحمولة الماكينة. عادةً ما تعمل الأجزاء السميكة الجدران في الراتنجات الأخرى لفترة أطول لأن وقت التبريد ينمو بسرعة مع سمك الجدار.
أنواع آلات صب البلاستيك من حيث المحرك والهيكل
تعتمد آلة صب البلاستيك المناسبة على حجم الجزء والتسامح والمواد وملف الطاقة الخاص بالمصنع. يسرد الجدول العائلات الرئيسية، متبوعًا بمخطط راداري يقارن بين ثلاث منها في خمس خصائص.
| عائلة الآلة | مصدر القوة | القوة النموذجية | الاستخدام النموذجي |
|---|---|---|---|
| تبديل هيدروليكي مؤازر | محرك سيرفو مع مضخة هيدروليكية | السرعة المتوازنة والقوة واستخدام الطاقة | السلع المنزلية والأجهزة وقطع الغيار العامة |
| كهربائية بالكامل | محركات مؤازرة ذات براغي كروية | دقة تحديد المواقع، عملية نظيفة | الالكترونيات والطبية وقطع الغيار الدقيقة |
| هجين | الحقن الكهربائي مع المشبك الهيدروليكي | حقن سريع مع لقط قوي | جدار رقيق وأجزاء التعبئة والتغليف |
| طبقتين | لقط هيدروليكي مباشر | طول مضغوط، حتى القوة على القوالب الكبيرة | لوحات السيارات، والصناديق، والمساكن الكبيرة |
| لونين | وحدتان للحقن مع لوحة دوارة | مادتين أو لونين في دورة واحدة | مقابض ناعمة الملمس، وأغطية متعددة الألوان |
الدرجات الأعلى تقع بعيدًا عن المركز. يوضح الرسم البياني لماذا لا توجد آلة واحدة لحقن القوالب البلاستيكية تناسب كل وظيفة: الآلة الكهربائية بالكامل تحقق درجات عالية من حيث الدقة والتشغيل النظيف ولكنها أقل بالنسبة للأجزاء الكبيرة جدًا، في حين أن الآلة ذات الصفيحتين تحقق درجات عالية بالنسبة للقوالب الكبيرة وباعتدال من حيث السرعة والدقة.
لمحة سريعة عن سلسلة ماكينات التشكيل بالحقن Highsun
تلخص البطاقات أدناه أربع سلاسل من صفحة منتج Highsun. تأتي التفاصيل من أوصاف السلسلة الخاصة بالشركة المصنعة، لذا تأكد من المواصفات الدقيقة لطراز معين مع المورد قبل التخطيط لخط الإنتاج.

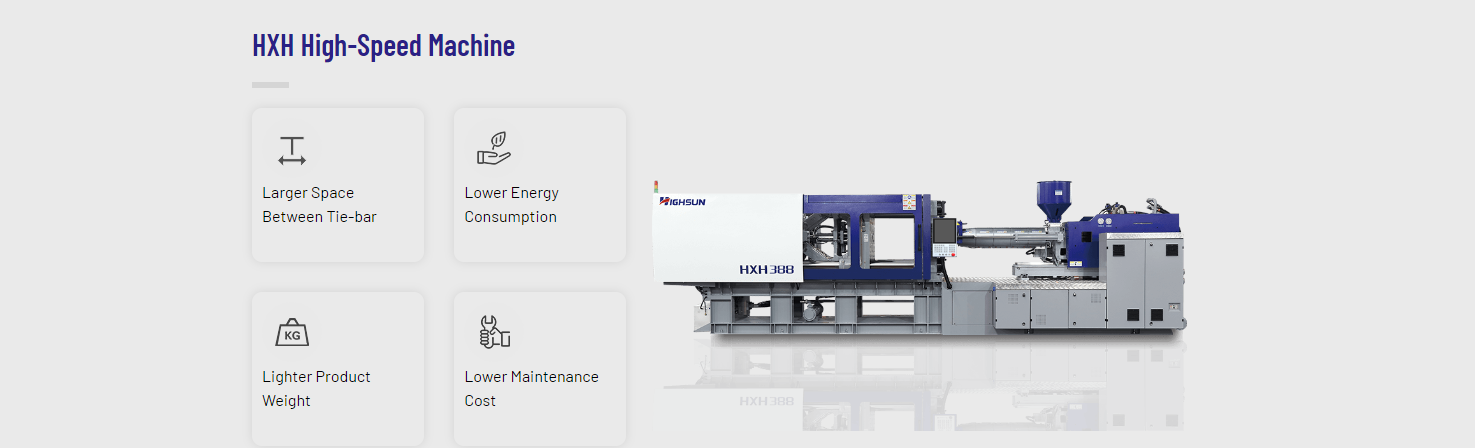
آلة سيرفو HXM
تتراوح آلة حقن البلاستيك المدفوعة بمحرك مؤازر من 98T إلى 2500T، مع نظام أسطوانة عالي الصلابة من النوع T وأدلة خطية كاملة تدرجها Highsun مع دقة تحديد موضع متكررة تبلغ 0.01 مم.
عرض سلسلة HXM
آلة HXZ ذات الطبقتين
تصميم مدمج ذو حمولة كبيرة للمنتجات ذات التجويف العميق، مع قوة تثبيت مباشرة وموزعة بالتساوي. تعمل الموديلات المدرجة في صفحة السلسلة من 800T إلى 2400T.
عرض سلسلة HXZ
سلسلة HYD الكهربائية بالكامل
تحكم كامل في محرك مؤازر لتحديد المواقع بدقة، والاستجابة السريعة، ومنطقة إنتاج أنظف. تسرد Highsun حماية التثبيت بالضغط المنخفض للمساعدة في إطالة عمر القالب.
عرض سلسلة HYD
آلة التشكيل PET
مصنوع من مادة PET مع برغي L/D أطول، ودائرة تبريد مخصصة ونظام طرد أقوى لقوالب التشكيل متعددة التجاويف. تعمل الطرز المدرجة من 208T إلى 558T.
عرض سلسلة PETكيفية تحديد حجم قوة التثبيت وحجم اللقطة
يجب أن تتجاوز قوة التثبيت لآلة قالب الحقن القوة التي يمارسها المصهور على القالب، والتي تساوي ضغط التجويف مضروبًا في المساحة المتوقعة للأجزاء والمسارات. يؤدي تحديد آلة صغيرة جدًا إلى السماح بالوميض عند خط الفصل، في حين أن الآلة الكبيرة جدًا تهدر المساحة الأرضية والطاقة.
مثال عملي
المساحة المتوقعة: 20 سم في 20 سم = 400 سم2 = 40000 مم2
متوسط ضغط التجويف: 40 ميجا باسكال (400 بار)
قوة الفصل: 40 نيوتن/مم2 × 40000 مم2 = 1600 كيلو نيوتن، حوالي 163 طن قوة
بهامش 10% إلى 20%: حوالي 180 إلى 195 طنًا، لذلك تعتبر الماكينة من فئة 200T نقطة بداية معقولة
يعتمد ضغط التجويف على الراتينج وسمك الجدار وطول التدفق. تحتاج الأجزاء ذات الجدران الرقيقة ومسارات التدفق الطويلة إلى ضغط أعلى، وتستخدم العديد من المتاجر القواعد العامة المقتبسة بشكل شائع لكل مادة قبل تأكيدها من خلال دراسة تدفق القالب أو التجربة.
اختبارات التحجيم الأخرى
- حجم اللقطة: يجب أن يتراوح وزن الجزء بالإضافة إلى وزن العداء عادةً بين 20% و80% من سعة البرميل حتى لا يبقى الراتينج لفترة طويلة في البرميل.
- تباعد شريط التعادل: يجب أن يتناسب القالب بين قضبان الربط، ويجب أن يدعم حجم اللوح قاعدة القالب بالتساوي.
- فتح السكتة الدماغية وضوء النهار: يجب أن تفتح الآلة بعيدًا بما يكفي لتحرير الجزء الأطول والسماح للروبوت بالوصول إليه.
- معدل التلدين: يجب أن يذيب المسمار كمية كافية من الراتينج خلال فترة تبريد الدورة.
دليل معالجة قوالب حقن البولي إيثيلين والبولي إيثيلين عالي الكثافة
يعد البولي إيثيلين أحد أكثر الراتنجات شيوعًا في الصناديق والأغطية والدلاء والأدوات المنزلية. يبدأ دليل معالجة قوالب حقن البولي إيثيلين الأساسي بدرجة حرارة الذوبان، ثم درجة حرارة القالب، ثم التعبئة. يعتبر البولي إثيلين عالي الكثافة شبه بلوري، لذا فهو ينكمش أكثر من الراتنجات غير المتبلورة ويحتاج إلى تبريد للحد من الالتواء.
نقاط معالجة صب حقن HDPE
- تتراوح درجة حرارة البرميل عادةً بين 180 إلى 240 درجة مئوية، وترتفع من منطقة التغذية إلى الفوهة.
- يتم الحفاظ على درجة حرارة القالب معتدلة، وتوازن قنوات التبريد بحيث لا يتقلص أحد جوانب الجزء بشكل أسرع من الآخر.
- يجب أن يستمر ضغط التعبئة ووقتها حتى تتجمد البوابة للحد من علامات الحوض على المقاطع السميكة.
- تم تصميم الأضلاع والرؤوس السميكة بانتقالات موحدة على الحائط لتقليل الالتواء.
- تستفيد العناصر المسطحة الكبيرة مثل الصناديق من وحدة التثبيت القوية والبوابة المتوازنة، وهو أحد أسباب استخدام آلات الربط ذات اللوحتين والثقيلة لها.
| الراتنج | حاجة للتجفيف | ميل الانكماش | انتبه ل |
|---|---|---|---|
| البولي إثيلين عالي الكثافة والبولي بروبيلين | منخفض | High | علامات الاعوجاج والغرق |
| ABS | معتدل | منخفض to moderate | خطوط سطحية من الرطوبة |
| PET | High | منخفض | ضباب، خطوط فضية، فقدان اللزوجة |
| PA66 | High | معتدل | التقاط الرطوبة بعد صب |
| بولي كلوريد الفينيل | منخفض | منخفض | التدهور الحراري والتآكل |
PET وPVC هي أمثلة على الراتنجات التي تتطلب معدات متخصصة. تصف وثائق Highsun ماكينات PET المزودة بمسمار محسن لـ PET ودائرة تبريد مخصصة، وماكينات PVC ذات أسطوانة خاصة وتحكم دقيق في درجة الحرارة وحماية ضد التحلل.
عملية صنع قالب الحقن
يقرر القالب جودة الجزء بقدر ما تفعله الآلة. تنتقل عملية صنع قالب الحقن من تصميم الجزء إلى أداة تم اختبارها، والقالب المطابق جيدًا لآلة حقن البلاستيك الخاصة به يعمل بتعديل أقل.
A
مراجعة التصميم
يتم فحص نموذج الجزء للتأكد من سمك الجدار وزوايا السحب والقطع السفلية وموضع البوابة. تكلفة التغييرات في هذه المرحلة أقل بكثير من تكلفة التغييرات بعد قطع الفولاذ.
B
تخطيط القالب
يتم تحديد عدد التجويف ونوع العداء ودوائر التبريد وطريقة الطرد. تناسب أنظمة الجري الساخن العمل بكميات كبيرة، بينما تناسب أنظمة الجري البارد الأدوات الأبسط.
C
بالقطع
يتم قطع التجاويف والنوى عن طريق الطحن، وتصنيع التفريغ الكهربائي والطحن، ثم صقلها أو تركيبها وفقًا لمواصفات السطح.
D
التجميع والتركيب
يتم تركيب الألواح والشرائح والرافعات وخطوط التبريد، ويتم تلوين خط الفراق وتعديله حتى يتم إغلاقه بالتساوي.
E
المحاكمة والتصحيح
يتم تشغيل القالب على آلة، ويتم قياس أجزاء العينة، ويتم تصحيح حجم البوابة والتهوية والتبريد حتى تحافظ الأجزاء على أبعادها.
F
الافراج عن الإنتاج
يتم تسجيل الإعدادات النهائية في وحدة التحكم بحيث يكرر الإعداد التالي نفس نافذة العملية.
إرشادات صب الحقن لتصميم الأجزاء
تُستخدم إرشادات صب الحقن هذه على نطاق واسع كنقاط انطلاق. إنها تساعد أي عملية قولبة بلاستيكية على إجراء عدد أقل من العيوب، ويتم تطبيقها بغض النظر عن آلة الحقن التي تنتج الجزء.
الجدران والأضلاع
- حافظ على سمك الجدار موحدًا كما يسمح التصميم.
- جعل التحولات بين المناطق السميكة والرفيعة تدريجيا.
- حافظ على سمك الضلع عند حوالي نصف إلى ثلثي الجدار الذي يتصل به للحد من علامات الحوض.
- زوايا داخلية مستديرة لتقليل الضغط وتحسين التدفق.
المسودة والإفراج
- قم بإضافة تيار هوائي على الجدران التي تواجه اتجاه السحب، عادة بدرجة واحدة أو أكثر.
- الوجوه المزخرفة تحتاج إلى مسودة إضافية.
- تجنب القطع السفلية ما لم يتم التخطيط لشريحة أو رافع.
- ضع دبابيس القاذف على مناطق سميكة وقوية.
البوابات والتهوية
- قم بالدخول إلى القسم الأكثر سمكًا حتى تصل التعبئة إليه.
- ضع خطوط اللحام بعيدًا عن المناطق المحملة أو المرئية.
- قم بتهوية المناطق الأخيرة التي سيتم ملؤها حتى يتمكن الهواء من الهروب دون علامات الحروق.
- مجاري التوازن للأدوات متعددة التجاويف.
إعدادات العملية
- املأ التجويف بالسرعة التي يتحملها الراتينج، ثم انتقل إلى التعبئة.
- تسجيل درجة الحرارة والضغط والوقت لكل مرحلة.
- قم بتغيير إعداد واحد في كل مرة أثناء الضبط.
- اسمح للعملية بالاستقرار لعدة دورات قبل قياس الأجزاء.
حقن صب ما بعد المعالجة
تغطي مرحلة ما بعد المعالجة لقولبة الحقن كل ما يتم القيام به للجزء بعد أن يترك القالب. تحتاج العديد من الأجزاء إلى القليل جدًا، لكن بعض التطبيقات تتطلب العديد من خطوات التشطيب، والتخطيط لها مبكرًا يمنع المفاجآت في نهاية السطر.
- التفكيك والتشذيب: إزالة الصنوبريات والمجاري باليد أو بالقواطع أو بالمحطة الأوتوماتيكية.
- الوميض: إزالة الوميض الرفيع عند خط الفراق، والذي يشير أيضًا إلى أن القالب أو التثبيت يحتاج إلى اهتمام.
- الصلب والتكييف: يتم التحكم في التدفئة أو تكييف الرطوبة لتخفيف الضغط، وتستخدم في بعض المواد البلاستيكية الهندسية.
- انضمام الجمعية: اللحام بالموجات فوق الصوتية، أو التثبيت الحراري، أو البراغي أو التركيبات المفاجئة.
- الديكور: طباعة الوسادة، الختم الساخن، الرسم أو وضع العلامات.
- التفتيش والتعبئة: فحوصات الأبعاد، والفحوصات البصرية والتعبئة التي تحمي السطح.
يمكن للروبوتات والناقلات المتصلة بالماكينة التعامل مع عمليات التفريغ والتكديس والتعبئة في الخط، مما يحافظ على اتساق التعامل مع الأجزاء من دورة إلى أخرى.
استخدام الطاقة والصيانة الروتينية
تعمل المحركات الهيدروليكية والمحركات الكهربائية المؤازرة على تقليل استخدام الطاقة لأن المحرك يوفر الطاقة فقط عندما تحتاج الحركة إليها. تشير معلومات منتج Highsun إلى أن أنظمة توفير الطاقة المؤازرة يمكنها خفض استخدام الطاقة بنسبة 30% إلى 70% مقارنة بالمعدات الهيدروليكية التقليدية، اعتمادًا على العملية والحمل. تختلف الوفورات الفعلية حسب المنتج والدورة والمواد، لذا فإن التشغيل التجريبي باستخدام القالب الخاص بالمصنع يعطي المقارنة الأكثر موثوقية.
| الفاصل الزمني | المهمة | الغرض |
|---|---|---|
| كل تحول | تحقق من مستوى الزيت ودرجة حرارة الزيت والتسريبات | ضغط مستقر والكشف المبكر عن التسرب |
| أسبوعيا | قم بتشحيم الأدلة ونقاط التبديل | حركة سلسة وتآكل أقل |
| شهريا | فحص المرشحات وخطوط التبريد وشرائط السخان | تنظيف الزيت وحتى التحكم في درجة الحرارة |
| ربع سنوية | التحقق من توازي الصوانى وحالة شريط التعادل | حتى قوة التثبيت وحماية العفن |
| سنويا | فحص تآكل المسمار والبرميل، وإعادة معايرة أجهزة الاستشعار | جودة ذوبان متسقة ودقة اللقطة |
تتضمن إرشادات الصيانة الخاصة بشركة Highsun للماكينات ذات الصفيحتين أيضًا عمليات فحص توازي الصفائح، ومراقبة شريط الربط، واستبدال الزيت الهيدروليكي بناءً على ساعات التشغيل. اتبع دليل الجهاز المحدد لفترات ودرجات السوائل.
حيث يتم استخدام آلات صب البلاستيك الصناعية
تخدم آلة صب البلاستيك الصناعية مجموعة واسعة من الأسواق. تقوم صفحات تطبيق Highsun بتجميعها على النحو التالي، وكل مجموعة تضع متطلبات مختلفة على الحمولة والسرعة والنظافة.
قطع غيار السيارات
مصدات وألواح داخلية وحواف مصنوعة على ماكينات كبيرة ذات لوحين.
الأجهزة المنزلية
العلب والألواح والأدراج ذات تشطيب سطحي جيد.
المنتجات المنزلية
الحاويات والأثاث وصناديق التخزين من راتنجات البولي أوليفين.
التشكيل PET
يتم تصنيع قوالب الزجاجة باستخدام ماكينات PET مخصصة وقوالب متعددة التجاويف.
بولي كلوريد الفينيل and CPVC fittings
تتم معالجة تجهيزات الأنابيب باستخدام أسطوانات خاصة وتحكم محكم في درجة الحرارة.
الأجزاء الطبية
الدقة components that benefit from clean, repeatable electric drives.
3C الكهربائية
العلب والموصلات للمنتجات الإلكترونية.
اللوجستية وجدار رقيق
الصناديق والمنصات النقالة والتغليف ذو الجدران الرقيقة ذات الدورة السريعة.
مشاكل القولبة الشائعة والفحوصات الأولى
عندما يظهر عيب، ابدأ بالمادة وإعدادات العملية قبل تغيير القالب. يسرد الجدول المشاكل المتكررة في العناصر الأولى التي يجب التحقق منها.
| عيب | السبب المحتمل | التحقق الأول |
|---|---|---|
| فلاش | منخفض clamping force or worn parting line | قوة التثبيت، ضغط الحقن، ملاءمة القالب |
| لقطة قصيرة | ذوبان غير كاف أو تدفق مقيد | حجم الطلقة، درجة حرارة الذوبان، التنفيس، البوابة |
| علامات بالوعة | تعبئة المقاطع المنخفضة أو السميكة جدًا | ضغط التعبئة والوقت، تجميد البوابة |
| صفحة الحرب | التبريد أو الانكماش غير المتكافئ | توازن درجة حرارة القالب، وقت التبريد |
| خطوط فضية | الرطوبة في الراتنج | درجة حرارة المجفف، نقطة الندى، وقت التجفيف |
| علامات الحروق | الهواء المحبوس أو الحرارة الزائدة | الفتحات، سرعة الحقن، درجة حرارة الذوبان |
اختيار مورد آلة صب البلاستيك
يغطي قرار المورد ما هو أكثر من الماكينة الموجودة على الأرض. اسأل عن نطاق الحمولة الكامل، وميزات نظام التحكم، وإمدادات قطع الغيار، ودعم التشغيل، والقدرة على تكييف الماكينة مع الاحتياجات الخاصة مثل البراغي الأطول، أو الألواح الأكبر حجمًا، أو واجهات الروبوت. اطلب تجربة القالب الفعلي عندما يكون ذلك ممكنًا.
تقوم Ningbo Highsun Plastic Machinery ببناء آلات من 98T إلى 3000T وتعمل على حلول مخصصة، مما يساعد عندما يحتاج المصنع إلى مورد واحد عبر عدة أنواع من الأجزاء. كتيبات المنتج لـ HXM، HXZ والسلاسل الأخرى متاحة من صفحات المنتج، ويمكن لفريق Highsun مناقشة الحجم لقالب معين وراتينج.
الأسئلة المتداولة
س1. ما هي الخطوات الخمس لقولبة الحقن؟
الخطوات الخمس هي التثبيت، والحقن، والإمساك أو التعبئة، والتبريد، والإخراج. يحدث التلدين لللقطة التالية أثناء التبريد.
س2. هل تتوفر نسخة PDF من دليل تصميم قوالب الحقن؟
يتم نشر هذه المقالة كصفحة ويب. كتيبات الماكينة في شكل PDF مدرجة على صفحات منتج Highsun، ويمكن للمورد إرسال ملاحظات التصميم والقياس عند الطلب.
س3. ما هي القواعد والمبادئ التوجيهية النموذجية لقولبة الحقن؟
حافظ على تجانس الجدران، وأضف مسودة، وزوايا داخلية دائرية، وبوابة إلى أقسام سميكة، وقم بتهوية المناطق الأخيرة المراد ملؤها، وجفف الراتنجات الرطبة قبل القولبة.
س 4. كيف يعمل صب الحقن خطوة بخطوة؟
يتم صهر الكريات في البرميل، وحقنها في قالب مثبت، وتعبئتها وتبريدها، ويتم إخراج الجزء النهائي عند فتح القالب.
س5. ما الفرق بين آلة تصنيع القوالب البلاستيكية والعفن نفسه؟
توفر الآلة قوة التثبيت والذوبان والضغط. القالب هو الأداة التي تعطي الجزء شكله ويتم تركيبه بين الألواح.
س6. كيف أختار حمولة آلة حقن القالب؟
اضرب ضغط التجويف حسب المساحة المسقطة، وحوّله إلى قوة طن، وأضف هامشًا يتراوح بين 10% إلى 20% تقريبًا. تحقق أيضًا من تباعد شريط التعادل وحجم اللقطة.
س7. متى تكون الآلة الكهربائية بالكامل خيارًا أفضل من الآلة الهيدروليكية؟
كهربائية بالكامل machines suit precision and clean room style work with small to medium parts. Hydraulic and two-platen machines suit large molds and high clamping force.
س8. لماذا يجب تجفيف PET قبل التشكيل؟
يمتص PET الرطوبة بسهولة، ويسبب الراتينج الرطب الضباب والفقاعات والخطوط الفضية واللزوجة المنخفضة في التشكيل النهائي.
س9. ما المدة التي تستغرقها دورة صب الحقن النموذجية؟
تتراوح الدورات من بضع ثوانٍ لأجزاء الجدران الرقيقة إلى بضع دقائق للأجزاء السميكة أو الكبيرة. عادةً ما يتم تشغيل تشكيلات PET من 6 إلى 20 ثانية لكل لقطة وفقًا لوثائق Highsun.
س10. هل يمكن تخصيص آلة صب البلاستيك؟
يقوم العديد من الموردين بتكييف البراغي والألواح وخيارات التحكم وواجهات التشغيل الآلي. تنص Highsun على أنها تقبل الحلول المخصصة وتوفرها.


 haixiong@highsun-machinery.com
 رقم 36 طريق يونغجيانغ الجنوبي، منطقة بيلون. مدينة نينغبو، 315800، الصين
