 عربي
 English
 русский
 Español
 Português
 عربى

تبدو العلبة مثالية في مراجعة CAD. لا يزال متجر القوالب يرفضه: جدار بسمك 5 مم خلف إطار الشاشة، وجدار جانبي بعمق 60 مم، وزوايا داخلية حادة عند كل قاعدة ضلع. وكانت النتيجة متوقعة: علامات غرق على الوجه المرئي، وخطوط سحب أثناء القذف، وإعادة العمل قبل التجربة الأولى. يتم تحديد معظم مشاكل التشكيل فعليًا قبل قطع الفولاذ.
ال العملية الأساسية لقولبة الحقن - الذوبان، والحقن، والتعبئة، والتبريد، والإخراج - تفرض متطلبات صارمة على كل ميزة من ميزات الجزء. تشكل سماكة الجدار، والغاطس، والأضلاع، وخطوط الفراق، والبوابات، وانكماش المواد اللغة المشتركة بين مصمم الأجزاء وصانع الأدوات. قم بتثبيت هذه الأساسيات ويصبح القالب أحد أصول التصنيع الموثوقة؛ افتقدهم ويبدأ التصحيح في الصحافة.
محتوى
- 1 لماذا تعمل مرحلة التصميم على إصلاح هيكل التكلفة الخاص بك
- 2 تشريح القالب: ما يحتويه قالب الحقن
- 3 سمك الجدار: نقطة البداية لكل تصميم قالب
- 4 زوايا المسودة: ميزة الإصدار غير القابلة للتفاوض
- 5 الأضلاع والزعماء والأقطار الداخلية
- 6 القطع السفلية وخطوط الفراق: تجنب تكلفة الأدوات المخفية
- 7 البوابات والقذف: كيف يملأ الجزء ويطلق
- 8 مطابقة تصميم القالب لآلة التشكيل
- 9 مراجعة التصميم التي تركز على العيوب
- 10 قائمة مراجعة تصميم القالب النهائي
- 11 الأسئلة المتداولة
لماذا تعمل مرحلة التصميم على إصلاح هيكل التكلفة الخاص بك
يتم تثبيت تكلفة الأدوات ووقت الدورة واتساق الأجزاء إلى حد كبير على لوحة الرسم. إن التغيير البسيط في مرحلة المفهوم يكون رخيصًا؛ نفس التغيير أثناء الإنتاج الضخم مكلف. إن القاعدة الأساسية المستخدمة على نطاق واسع في مجال التصميم من أجل التصنيع في صناعة البلاستيك تضع المضاعف عند 30 إلى 100 مرة بمجرد تشغيل القالب في الإنتاج. ولذلك فإن تصميم القالب يعد نشاطًا للتحكم في التكلفة، وليس مجرد تمرين هندسي. يعد قضاء ساعات التصميم الإضافية في وقت مبكر — على موضع البوابة، والأجزاء المركزية، ومراجعات المسودة والتسامح — هي الطريقة القياسية لتجنب مراجعات القوالب المكونة من خمسة أرقام ووقت الإنتاج الضائع الباهظ.
تشريح القالب: ما يحتويه قالب الحقن
قالب الحقن عبارة عن تجميع دقيق يشكل الجزء الخارجي من الجزء بتجويفه والجزء الداخلي بقلبه. يلتقي هذان النصفان عند خط الفراق، وكل التفاصيل من حولهما مهمة. تقوم جلبة الذباب والعداء بتوصيل الذوبان إلى التجويف من خلال البوابة؛ قنوات التبريد تزيل الحرارة. تقوم دبابيس القاذف بدفع الجزء خارج القلب بعد فتح القالب. إن فهم هذه البنية يساعد المصمم على التعامل مع الجزء باعتباره نصف الأداة، وليس ككائن مستقل.
سمك الجدار: نقطة البداية لكل تصميم قالب
تعد سماكة الجدار الموحدة هي القاعدة الأكثر تكرارًا في قولبة الحقن لسبب ما: يتدفق الذوبان بشكل أسرع عبر المناطق الرقيقة ويبقى ساخنًا لفترة أطول في المناطق السميكة. إذا كانت الجدران المجاورة تختلف بنسبة تزيد عن 10-15 بالمائة، يصبح الانكماش غير متساوٍ، ويتشوه الجزء المصبوب أو يغوص. حافظ على الجدار الاسمي في النطاق الموصى به للراتنج، وحيث لا يمكن تجنب التحول، قم بتناقصه على الأقل ثلاث مرات من خطوة السُمك.
| مادة | النطاق القابل للاستخدام (مم) | الاسمي المفضل (مم) | توجيه طول التدفق إلى الجدار |
|---|---|---|---|
| ص | 0.8-3.8 | 1.5-2.5 | يملأ المقاطع الرقيقة بسهولة |
| ABS | 1.2-3.5 | 2.0-3.0 | احتفظ بأقل من 2.5 مم من أجل التحمل المحكم |
| جهاز كمبيوتر | 1.0-4.0 | 2.0-3.0 | مقاومة تدفق ذوبان عالية |
| PA6 | 0.8-3.8 | 1.5-3.0 | تدفق جيد التجفيف أمر بالغ الأهمية |
| بوم | 0.8-3.2 | 1.5-2.5 | تدفق جيد، انكماش عالية |
| ملاحظة: | 1.0-4.0 | 1.5-3.0 | هش تجنب الشقوق الحادة |
يزداد الانكماش مع التبلور، ولهذا السبب تحتاج PP وPA6 وPOM إلى بدلات أبعاد أكبر من ABS أو PC. النطاقات المذكورة أعلاه هي قيم نموذجية مذكورة في أوراق بيانات موردي الراتنج.
زوايا المسودة: ميزة الإصدار غير القابلة للتفاوض
المسودة هي الاستدقاق الموجود على الجدران المواجهة للقالب والذي يسمح للجزء بالتحرر. وبدون ذلك، يلتصق الجزء المصبوب بالفولاذ، ويرتفع ضغط القذف، وتتبع ذلك علامات السحب أو الأجزاء المشوهة. القاعدة بسيطة: ما لا يقل عن 0.5 درجة -1 درجة لكل جانب على سطح مصقول، وأكثر عندما يتم تحديد الملمس، لأن السطح الخشن يمسك بالراتنج. تحتاج الأضلاع والنوى العميقة إلى الطرف العلوي من النطاق. تعتبر فئة النهاية SPI/SPE هي المرجع الذي يستخدمه معظم صانعي الأدوات للاتفاق على قيم المسودة.
| فئة إنهاء SPI/SPE | حالة السطح | مشروع لكل جانب |
|---|---|---|
| إس بي آي أ | طلاء المرآة | 0.5 درجة -1 درجة |
| إس بي آي ب | طلاء ناعم | 1 درجة – 1.5 درجة |
| إس بي آي ج | لمسة نهائية من الحجر الورقي | 1.5 درجة -2 درجة |
| إس بي آي د | الانفجار الجاف / الملمس الخفيف | 2°-3° |
| نسيج عميق | الانفجار الخشن أو الحفر | 3°-5° أو أكثر |
الأضلاع والزعماء والأقطار الداخلية
توجد أضلاع لزيادة الصلابة دون سماكة الجدار. الممارسة القياسية تضع قاعدة الضلع بنسبة 50-60 بالمائة من الجدار الاسمي، مع شريحة قاعدة تبلغ 0.25-0.4 ضعف الجدار، وارتفاع الضلع يصل إلى ثلاثة أضعاف عرض قاعدة الضلع تقريبًا. قم بإخراج الرؤوس السميكة بنفس الطريقة: قطر خارجي قريب من ضعف القطر الداخلي، ومسودة كبيرة، وألواح التقوية حيث تحدث الأحمال الجانبية. يجب أن تحمل الزوايا الداخلية دائمًا نصف قطر؛ الزاوية الحادة تركز الضغط وتبطئ تدفق الذوبان. هذه التفاصيل الصغيرة هي بالضبط المكان الذي تولد فيه علامات الحوض والتشقق الناتج عن الإجهاد.
القطع السفلية وخطوط الفراق: تجنب تكلفة الأدوات المخفية
القطع السفلي هو أي ميزة تحجز الجزء الموجود في الأداة. تتطلب الخطافات المفاجئة والثقوب الجانبية والخيوط الداخلية جميعها آليات متحركة - شرائح أو رافعات أو قلوب قابلة للطي - كل منها يضيف تكلفة الأدوات ونقاط التآكل والصيانة. أرخص القطع السفلي هو الذي تم تصميمه: قم بتوجيه المعالم بالتوازي مع اتجاه الفتح، أو اجعل الفتحة الجانبية تصبح فتحة مفتوحة على طول خط الفراق. الأجزاء متعددة المواد، على سبيل المثال المقبض الناعم الملمس فوق قلب صلب، تتجنب خطوة التجميع الثانوية عند إنتاجها في آلة ذات لونين، لذلك يتغير مفهوم القالب وفقًا لذلك ويجب مراجعته مبكرًا.
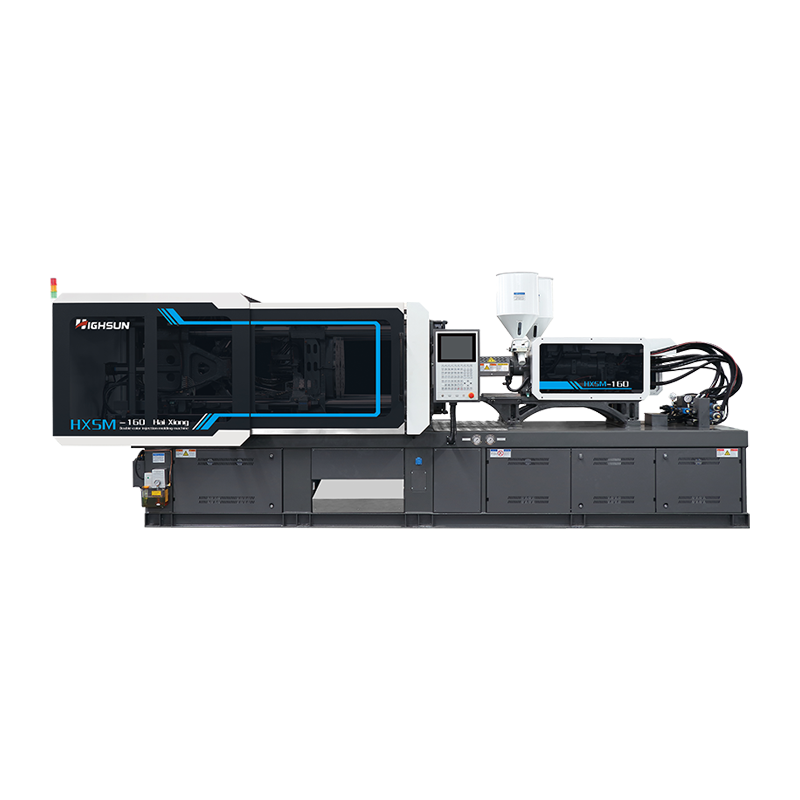 آلة التشكيل بالحقن ثنائية اللون HXS160 للأجزاء متعددة المواد تناسب هذه الآلة ذات اللونين مناقشة المقالة للأجزاء متعددة المواد التي تتجنب التجميع الثانوي. تتيح وحدات الحقن المزدوجة الخاصة بها مقابض ناعمة الملمس أو ألوانًا مدمجة في دورة قولبة واحدة. عرض المنتج →
البوابات والقذف: كيف يملأ الجزء ويطلق
ال gate is the last narrow channel before the cavity. Its location controls weld lines, packing and appearance: put the gate on the thickest wall so the melt packs fully, and hide it behind a cosmetic face whenever possible. Submarine gates trim themselves; edge gates are easy to machine but leave a visible vestige. Ejector pins, similarly, need bearing area — place them on drafted, flat surfaces and away from visible faces so the part does not deform or become marked. Consistent shot-to-shot pressure is what makes these design assumptions hold, which is why a servo machine with repeatable injection control is the standard choice for precision molds.
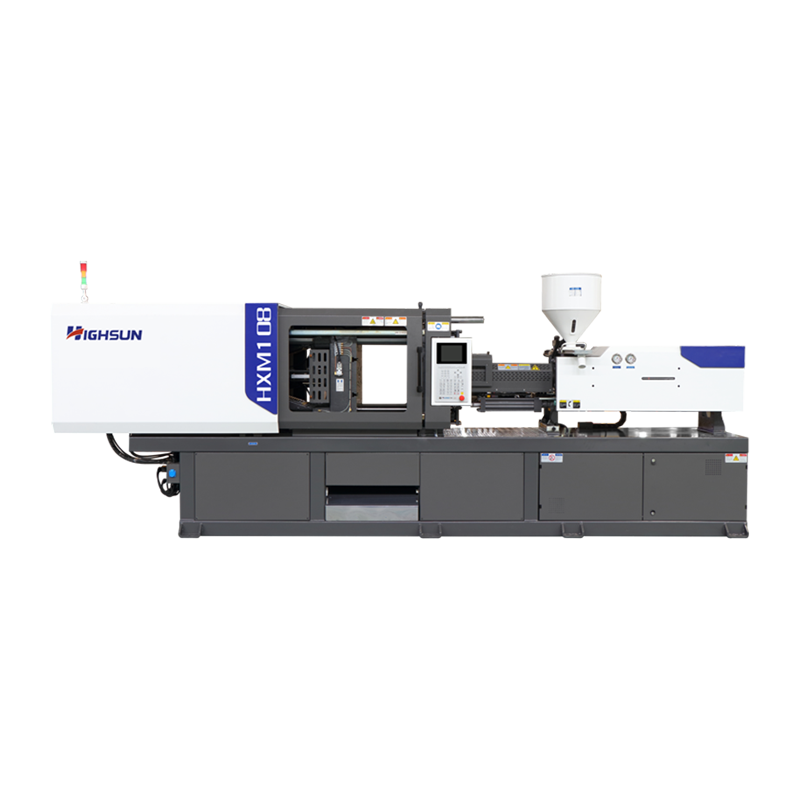 آلة التشكيل بالحقن المؤازرة HXM108 مع التحكم الدقيق في توفير الطاقة ال text highlights repeatable shot-to-shot pressure for precision molds. This servo machine offers closed-loop process control and 30-50% energy savings, aligning with the need for consistent clamping and injection performance. عرض المنتج →
مطابقة تصميم القالب لآلة التشكيل
يجب مراجعة تصميم القالب واختيار الماكينة معًا. تأتي قوة التثبيت من مساحة الجزء المسقط مضروبة في ضغط التجويف، والذي يتراوح بالنسبة للراتنجات الهندسية بين 300 إلى 700 بار. يتم تعبئة المنتج ذو الجدار الرقيق بسمك 0.5-1.0 مم، على سبيل المثال حاوية الطعام، بشكل موثوق فقط على آلة عالية السرعة ذات سرعة حقن سريعة واستجابة سريعة للضغط. وعلى العكس من ذلك، تحتاج الأجزاء ذات المساحة الكبيرة إلى أسطوانة كبيرة وحمولة مشبك عالية. قبل طلب قاعدة القالب، تأكد من وزن اللقطة وضغط الحقن ومسافة شريط الربط وارتفاع القالب مقابل الماكينة المختارة؛ فالاستثمار في هذا القالب أكبر من أن يترك للافتراضات. بالنسبة لتكوينات الجهاز الخاصة بالتطبيق، مراجعة التطبيقات الصناعية وعائلات الماكينات المتاحة قبل الانتهاء من القالب.
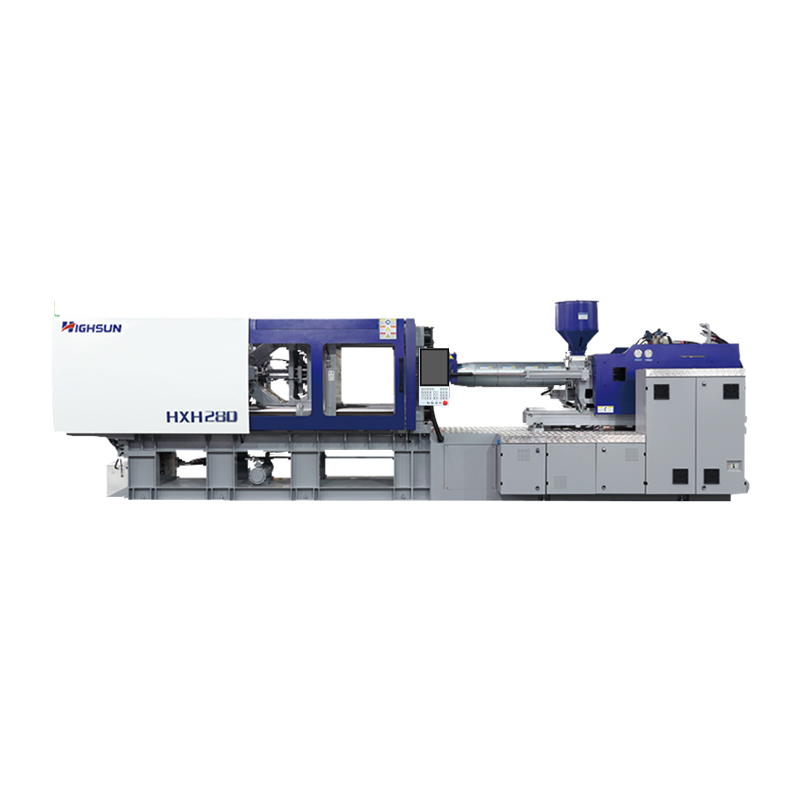 آلة التشكيل بالحقن عالية السرعة HXH280 للأجزاء ذات الجدران الرقيقة ال article mentions thin-wall products like food containers needing fast fill. This high-speed machine's intelligent full closed-loop control and millisecond pressure adjustments support reliable molding of such demanding geometries. عرض المنتج →
مراجعة التصميم التي تركز على العيوب
ال fastest way to validate an injection mold design is to read the geometry against the defects it could generate. The table below summarizes the most common issues and the design-stage corrections available before the mold is cut.
| عيب | سبب التصميم الأساسي | إصلاح التصميم في مرحلة الرسم |
|---|---|---|
| علامات بالوعة | سمك الجدار المحلي مرتفع جدًا | قم بإزالة الأجزاء السميكة وأضف الأضلاع |
| صفحة الحرب | جدار غير موحد أو تعبئة غير متوازنة | معادلة السُمك وبوابة التوازن والعداء |
| لقطات قصيرة | الجدار رقيق جدًا بالنسبة لطول التدفق | زيادة سمك البوابة أو نقلها |
| خطوط اللحام | تلتقي جبهتا التدفق وتبردان | حرك البوابة، وأضف التهوية، واملأها من جانب واحد |
| علامات السحب | مسودة غير كافية أو تشطيب خشن | زيادة المسودة، وتلميع السطح المصاب |
| فلاش | خط فراق not flat or insufficient clamp force | أبقِ خط الفصل مسطحًا، وتحقق من قوة المشبك |
قائمة مراجعة تصميم القالب النهائي
- الحفاظ على سماكة الجدار موحدة؛ احتفظ بالاختلافات المحلية أقل من 15 بالمائة تقريبًا.
- ضعي ما لا يقل عن درجة واحدة لكل جانب على الأسطح المصقولة، وأكثر على الأسطح المنسوجة.
- قم بحشو الزوايا الداخلية بنصف قطر لا يقل عن 25 بالمائة من سمك الجدار.
- استخدم أضلاعًا تبلغ سماكتها الاسمية 50-60 بالمائة بدلاً من سماكة الجدران الهيكلية.
- الرؤساء الخارجيون الأساسيون؛ حافظ على القطر الخارجي للرأس قريبًا من ضعف القطر الداخلي.
- مراجعة جميع التخفيضات. قم بتصغير الشرائح والرافعات أو فتحها من خلال خط الفراق.
- ضعي خط الفراق على مستوى مسطح غير تجميلي.
- قم ببوابة الجدار الأكثر سمكًا في الموقع الأقل وضوحًا.
- توفير أراضٍ مستوية ومُصاغة لدبابيس القاذف.
- التحقق من بدل انكماش المواد وتوافق القالب مع الآلة.
الأسئلة المتداولة
ما هو تصميم قالب الحقن؟
تصميم قالب الحقن هو هندسة الأداة التي تشكل البلاستيك المنصهر إلى أجزاء جاهزة. فهو يحدد هندسة التجويف والقلب، وخط الفراق، والبوابة، والتبريد، والطرد، ويحدد جودة الجزء، ووقت الدورة، وتكلفة الوحدة.
ما هي زاوية المسودة التي يجب أن أستخدمها في قولبة الحقن؟
استخدم ما لا يقل عن 1 درجة لكل جانب للأسطح المصقولة. يحتاج القوام الفاتح إلى 1.5 درجة إلى 2 درجة، والقوام العميق من 3 إلى 5 درجات أو أكثر. يجب أن تبقى الأضلاع العميقة والزعماء في الطرف العلوي من النطاق. تأكد من فئة إنهاء SPI/SPE مع صانع الأدوات قبل قفل هندسة CAD.
ما هو سمك الجدار الموصى به لقولبة الحقن؟
تتراوح الجدران الاسمية النموذجية بين 0.8 ملم و 4.0 ملم اعتمادًا على الراتنج. PP، PA6 وPOM يملأون المقاطع الرقيقة؛ عادةً ما يتم الاحتفاظ بالكمبيوتر الشخصي و ABS بين 1.5 ملم و 3.5 ملم. السُمك الموحد مهم أكثر من القيمة المطلقة - حافظ على التحولات تدريجية.
ما الذي يسبب علامات الحوض في صب الحقن؟
تحدث علامات الحوض عندما يبرد الجزء السميك وينكمش بعد تجميد السطح. تجنب الأعمدة الصلبة السميكة عن طريق حفرها، واستخدم الأضلاع بدلاً من الجدران السميكة، وحافظ على قاعدة الأضلاع بنسبة 50-60 بالمائة من الجدار الاسمي، وضع البوابة بالقرب من المناطق السميكة حتى تتمكن التعبئة من التعويض.
ما مقدار الانكماش الذي يجب السماح به في قالب الحقن؟
يعتمد الانكماش على الراتنج: PP عادة 1.0-2.5%، POM 1.5-2.5%، PA6 0.7-1.8%، ABS 0.4-0.7%، PC 0.5-0.7%. يتم حساب أبعاد التجويف من بُعد الجزء الذي تم تعديله بواسطة عامل الانكماش، ثم يتم تحسينه أثناء تجارب القالب. يؤدي الانكماش الاتجاهي وضغط التعبئة إلى تغيير القيمة النهائية.
كيف أختار آلة التشكيل بالحقن للقالب الخاص بي؟
احسب قوة المشبك المطلوبة من مساحة الجزء المسقطة مضروبة في ضغط التجويف (حوالي 300-700 بار)، ثم تحقق من وزن اللقطة وضغط الحقن وتباعد شريط التعادل وارتفاع القالب. تحتاج القوالب ذات الجدران الرقيقة إلى آلة عالية السرعة؛ تحتاج القوالب الكبيرة إلى آلة كبيرة ذات طبقتين أو ذات حمولة عالية.


 haixiong@highsun-machinery.com
 رقم 36 طريق يونغجيانغ الجنوبي، منطقة بيلون. مدينة نينغبو، 315800، الصين
