 عربي
 English
 русский
 Español
 Português
 عربى

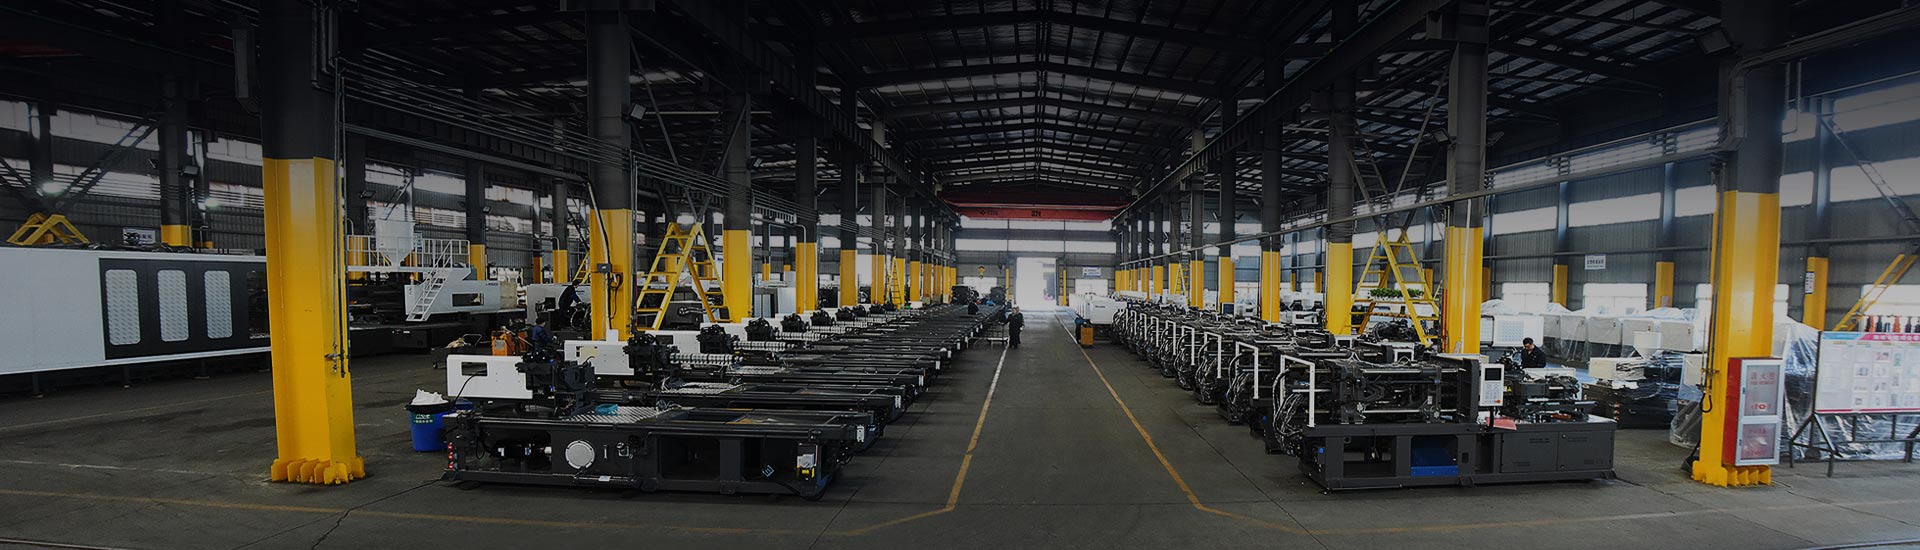
تصور مضخة توزيع الصابون بجسم صلب من مادة البولي بروبيلين وزر TPE ناعم الملمس. قبل عقد من الزمن، كان المسار القياسي هو قولبة المكونين بشكل منفصل، ثم ضغطهما أو لصقهما معًا. إن أوضاع الفشل - مقابض التقشير، والمقابض المنزلقة، والمخزون المزدوج، والعمالة الإضافية - كلها مألوفة لدى مهندسي الإنتاج. تعمل مكبس القولبة ثنائي اللقطة (2 طلقة) على إزالة معظم ذلك عن طريق قولبة القلب وتدوير الأداة والإفراط في قولبة المقبض داخل نفس الدورة. المهم هو أن هذه العملية المدمجة لا تعمل إلا عندما يتم تصميم هندسة القالب وزوج المواد وسلوك الماكينة معًا. هذه الإرشادات هي الفرق بين المفصل الميكانيكي الذي يمكن الاعتماد عليه ومطالبة التصفيح.
محتوى
- 1 ما هو صب 2-Shot؟
- 2 سبع قواعد تصميم تحدد نجاح عملية التشكيل
- 2.1 القاعدة 1: ابدأ بزوج المواد
- 2.2 القاعدة 2: حافظ على جدار اللقطة الأولى صلبًا بدرجة كافية
- 2.3 القاعدة 3: تصميم مناطق الإغلاق التي تتحمل ضغط الحقن
- 2.4 القاعدة 4: بوابة اللقطة الثانية بالتوازي مع السطح الموجود
- 2.5 القاعدة 5: حساب الانكماش التفاضلي والمسودة
- 2.6 القاعدة 6: التخطيط لتسلسل الطرد
- 2.7 القاعدة 7: ضبط التفاوتات مع وضع الواجهة في الاعتبار
- 3 اختيار الماكينة: مطابقة المكبس للقالب
- 4 العيوب الشائعة وكيف يمنعها التصميم
- 5 التحقق من واقع التكلفة والدورة الزمنية
- 6 الأسئلة المتداولة
- 6.1 س1: ما هو القولبة ثنائية الطلقة؟
- 6.2 س2: ما الفرق بين القولبة الثنائية والقولبة المفرطة؟
- 6.3 س 3: ما هي المواد التي يمكن استخدامها في قولبة الحقن ذات اللونين؟
- 6.4 س 4: هل الحقن المزدوج هو نفسه قولبة 2K؟
- 6.5 س 5: ما هي تكلفة آلة التشكيل بالحقن ثنائية الطلقة؟
- 6.6 س 6: هل يمكن إجراء عملية صب ثنائية الطلقة على آلة قولبة الحقن القياسية؟
ما هو صب 2-Shot؟
يستخدم القالب ثنائي اللقطة - والذي يُطلق عليه أيضًا القولبة المكونة من عنصرين أو اللقطة المزدوجة أو 2K - وحدة تثبيت واحدة ولكن وحدتي حقن منفصلتين. في تخطيط الطاولة الدوارة النموذجي، يستقبل القالب المثبت على لوحة دوارة المادة الأولى، ويؤشر 180 درجة، ثم يغلق على البرميل الثاني للطلقة الثانية. تتصلب المادتان ضد بعضهما البعض، لتشكل رابطة كيميائية أو ميكانيكية، ويتم إخراج الجزء متعدد المواد في نفس الدورة. لا يوجد معالجة للإدخال، ولا ضغط ثانوي، ولا لاصق.
غالبًا ما يتساءل المصممون عما إذا كان القولبة ذات اللقطة الثانية هي نفسها الإفراط في القولبة. بالمعنى الدقيق للكلمة، يمكن إجراء عملية التشكيل الزائد على جهاز قياسي عن طريق نقل مادة مُعالجة إلى قالب آخر. القالب ثنائي اللقطة هو الإصدار المتكامل: آلة واحدة، دورة واحدة، مجموعة قوالب واحدة. هذا التمييز مهم في تحديد الوقت، لأن الأدوات الأصلية ذات الطلقتين عادة ما تكون أكثر تكلفة في البناء ولكنها أرخص في التشغيل. أ ماكينة قولبة بالحقن بلونين تطبق هذا المبدأ من خلال نظام تحكم مخصص لكل من البراميل ولوحة مؤشر مؤازرة.
سبع قواعد تصميم تحدد نجاح عملية التشكيل
بمجرد أن يتم إصلاح مفهوم الآلة، يتحكم مصمم القالب في النتيجة. يتم ترتيب هذه القواعد حسب تكرار المشكلات التي تظهر في عمليات تدقيق الإنتاج والعملاء.
القاعدة 1: ابدأ بزوج المواد
قوة السندات هي البوابة الأولى. لن يمسك TPE كيميائيًا بكل البلاستيك الهندسي. في مادة البولي بروبيلين، تشكل معظم TPEs الستيرينيك رابطة قوية؛ على PBT أو النايلون، يعتمد المفصل عادة على التعشيق الميكانيكي وحده، وهو ضعيف في القشرة. تتمثل نقطة البداية العملية في إقران المواد ذات درجات حرارة ذوبان مماثلة، تقريبًا في حدود 40 إلى 60 درجة مئوية، بحيث لا تؤدي الجرعة الثانية إلى زيادة تليين الأولى. تحقق دائمًا من درجة TPE المحددة بدلاً من ورقة البيانات العامة، نظرًا لأن الصلابة ومحتوى الزيت يغيران سلوك الالتصاق بشكل كبير.
قوة السندات النسبية: TPE مفرط التشكيل على الركائز المشتركة
* يتطلب عادة طلاء تمهيدي أو معالجة سطحية. تعتبر القيم نسبية بالنسبة لتخطيط التصميم، استنادًا إلى توصيات overmolding الشائعة لـ TPE.
القاعدة 2: حافظ على جدار اللقطة الأولى صلبًا بدرجة كافية
يجب أن تظل الركيزة في اللقطة 1 مستقرة ميكانيكيًا بينما يتجمع البرميل الثاني ضدها. بالنسبة لمعظم اللدائن الحرارية، احتفظ بالحد الأدنى لجدار اللقطة 1 أعلى من 1.2 مم؛ تنطبق اللغة ذات الجدران الرقيقة هنا تمامًا كما تنطبق في القوالب المفردة. عندما تلتف المادة الثانية حول الحافة، قم بتشكيل قطع غائر في هندسة اللقطة الأولى. يحمي هذا القفل الميكانيكي الرابطة الكيميائية ويقاوم ضغوط التقشير بشكل أفضل بكثير من الواجهة المسطحة.
القاعدة 3: تصميم مناطق الإغلاق التي تتحمل ضغط الحقن
يجب أن يقاوم كل خط مانع للتسرب بين التجويفين ضغط الحقن الثاني. يصل عرض حاجز التصميم إلى 3 مم على الأقل على مستوى الفراق، مع زوايا فولاذية متعامدة مع اتجاه الإغلاق. تجنب عمليات الإغلاق المتدرجة التي تسمح للفلاش بالقفز من زاوية مهترئة. إذا كان يجب وضع دبوس القطع بالقرب من تجويف الطلقة الثانية، فضع الدبوس داخل منطقة الإغلاق حتى لا تصبح أي علامة شاهدة مسارًا للتسرب.
القاعدة 4: بوابة اللقطة الثانية بالتوازي مع السطح الموجود
يجب أن توجه بوابة اللقطة 2 الذوبان إلى داخل التجويف دون تآكل سطح اللقطة الأولى. الهندسة الأكثر أمانًا هي بوابة غواصة أو نفق موجهة بالتوازي مع الجدار الحالي، بحيث ينزلق التدفق فوق المادة الأولى بدلاً من الاصطدام بشكل عمودي. ومن ثم يجب أن يكون ضغط التعبئة متوازنًا بين البوابتين؛ أصبح تحليل تدفق القالب الآن معيارًا للتحقق من هذا التوازن قبل قطع الفولاذ.
القاعدة 5: حساب الانكماش التفاضلي والمسودة
تتقلص المادتان بمعدلات مختلفة. قد تنكمش مادة ABS الصلبة بنسبة 0.5% تقريبًا، بينما يمكن أن تنكمش مادة TPE الناعمة بنسبة 1.5-2.5%. تحدد المادة الأكثر صلابة البعد النهائي، لكن إجهاد الواجهة المتبقي يمكن أن يسبب انحرافًا في الحزم الرقيقة. احتفظ بزوايا مسودة تبلغ 1-2 درجة على الجدران الخارجية و2-3 درجة حيث تلتف اللقطة الثانية حول الزعماء. على الأجزاء الأطول من 150 مم، أضف 0.1-0.2 درجة إضافية لكل 100 مم من الطول، لأن خطأ المؤشر الدوار في اللوح يصبح عدم تطابق مرئي عند الحافة البعيدة للتجويف.
القاعدة 6: التخطيط لتسلسل الطرد
غالبًا ما تحتاج القوالب ثنائية الطلقة إلى طرد على مرحلتين لأن المادة الثانية سوف تلتصق بقلب محكم. استخدم ألواح التجريد للجانب الذي يتمتع بقدرة التصاق عالية من مادة TPE، وحافظ على ثبات المسامير الأساسية لتجنب علامات الشفط. المشكلة الأكثر شيوعًا هي تسجيل سطح اللقطة الأولى أثناء التدوير: كل نواة يجب أن تقوم بمسح ارتفاع التجويف الثاني تحتاج إلى مسافة كافية قبل فهارس الجدول. يصبح هذا حسابًا لحجم القالب في وقت مبكر من التصميم، وليس تعديلًا لأرضية المتجر.
القاعدة 7: ضبط التفاوتات مع وضع الواجهة في الاعتبار
تتراكم الأجزاء متعددة المواد التسامح من منحنيين مختلفين للانكماش وآلية مؤشر واحدة. تجنب تحديد التفاوتات الموضعية الضيقة عبر حدود المادة. بدلاً من ذلك، قم بتحديد شاهد فراق مسموح به على جانب اللقطة الثانية، وقم بتصميم ميزات التزاوج التي تحدد موقعها ذاتيًا. يتم اعتماد هذا النهج على نطاق واسع في الأجزاء الداخلية للسيارات، والمقابض الطبية، وأغطية الأجهزة الإلكترونية الاستهلاكية - وهي قطاعات ندعمها من خلال أقسام مخصصة هندسة التطبيقات .
اختيار الماكينة: مطابقة المكبس للقالب
اختيار آلة الحقن ليس فكرة لاحقة. هناك ثلاثة معلمات من جانب الماكينة تؤثر بشكل مباشر على تصميم القالب: المساحة المتوقعة، وحجم اللقطة، وقطر الطاولة الدوارة. عادةً ما يقوم القائمون على القوالب بتقدير قوة التثبيت المطلوبة عن طريق إضافة المساحة المتوقعة لكلا التجاويف وتطبيق عامل الحمولة الخاص بالمادة، ثم إضافة هامش أمان بنسبة 10-20%. ثانيًا، توازن وحدة الحقن مهم: إذا كانت طلقة TPE تتراوح من 2 إلى 5 جم فقط، فإن دقة القياس للبرميل الثاني تحدد ما إذا كان بإمكانك الاحتفاظ بقابلية تكرار تبلغ ±0.1 جم. ثالثًا، يجب أن تقوم الطاولة الدوارة بمسح جميع النوى والشرائح أثناء الفهرسة - وهذا غالبًا ما يحدد الحد الأدنى لتباعد شريط الربط قبل أخذ الحمولة المقدرة في الاعتبار.
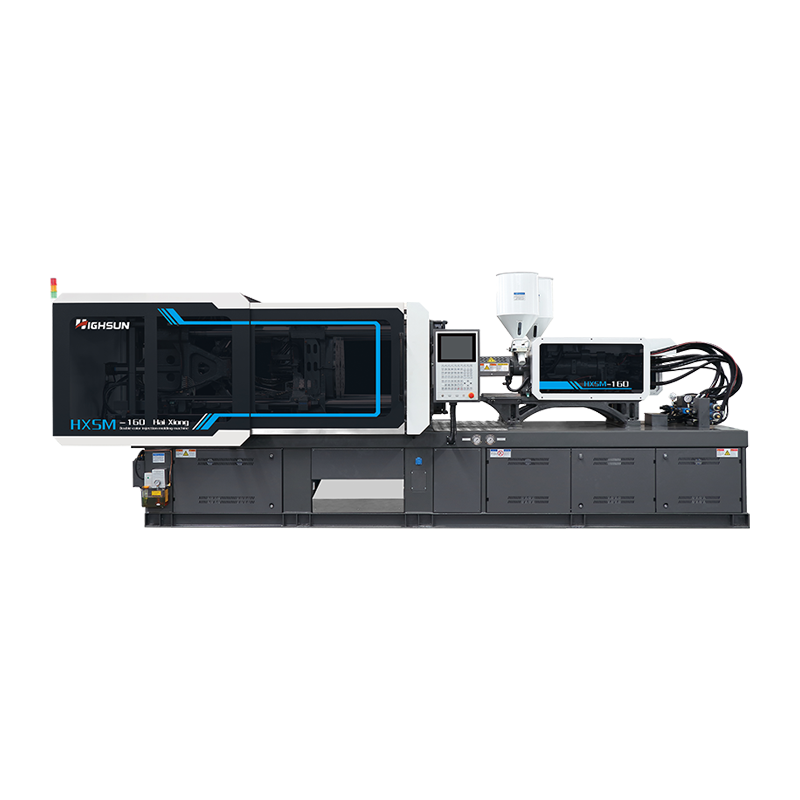 آلة التشكيل بالحقن ثنائية اللون HXS160 للأجزاء متوسطة الحجم هذه الآلة ذات الطلقتين مع وحدات حقن مستقلة وطاولة دوارة مؤازرة تناسب قوى التثبيت متوسطة المدى، مما يجعلها نقطة دخول عملية للوحات التحكم، والمقابض، والأغطية، ومكونات الأجهزة المنزلية. عرض المنتج →
بالنسبة لقوى المشبك التي تتراوح ما بين 160 إلى 200 طن، توفر الآلات ثنائية اللون المصممة لهذا الغرض مثل HXS160 وHXS200 وحدتي حقن مستقلتين وطاولة دوارة حساسة للمؤازرة. تصبح هذه نقطة البداية القياسية للوحات التحكم والمقابض والأغطية وأجزاء الأجهزة المنزلية متوسطة الحجم. يقارن الرسم البياني أدناه تسلسل الإنتاج الفعال لمسار إدراج من خطوتين ومسار دوار ذو طلقتين على مقياس نسبي.
تسلسل الإنتاج الفعال: خطوتين مقابل الروتاري 2-Shot
طريق من خطوتين إجمالي الوقت 100%
الروتاري 2 طلقة ~55% إجمالي الوقت
تكوين الدورة النسبية لجزء متوسط التعقيد مكون من مادتين. تعتمد التوفيرات الفعلية على حجم الجزء والتبريد ومعالجة المواد.
العيوب الشائعة وكيف يمنعها التصميم
حتى القالب ثنائي اللقطات المصمم جيدًا يمكن أن يفشل إذا تم تجاهل التفاعل بين اللقطات. يسرد الجدول أدناه العيوب التي تظهر غالبًا في عمليات تدقيق الإنتاج، إلى جانب التصميم والإجراءات التصحيحية على مستوى الجهاز.
| عيب | السبب الجذري المحتمل | التصميم/إصلاح الآلة |
|---|---|---|
| علامات التدفق على سطح الطلقة الأولى | الطلقة الثانية تؤدي إلى تآكل الركيزة عند القص العالي | تقليل سرعة الحقن في اللقطة الثانية؛ أعد توجيه البوابة بالتوازي مع الجدار |
| فلاش على حدود المواد | أرض الإغلاق ضيقة جدًا أو قوة المشبك منخفضة جدًا | توسيع مناطق الإغلاق إلى 3 مم على الأقل؛ تحقق من حمولة المشبك عند اللقطة 2 |
| التصفيح / التقشير | زوج غير متوافق كيميائيًا بدون قفل ميكانيكي | قم بالتبديل إلى زوج متوافق أو أضف قطعًا سفلية غائرة |
| الفراغات أو علامات الحوض | أقسام سميكة في أي من اللقطة تتقلص بشكل غير منتظم | قلب الجدران الثقيلة. الحفاظ على سمك الجدار الاسمي موحد |
| عدم تطابق الفهرس | خطأ في فهرسة الطاولة الدوارة أو الانكماش التفاضلي | معايرة تكرار الفهرس؛ إضافة التخليص على ميزات التزاوج |
| علامات الشاهد على الوجه الظاهر | وضع القاذف تحت الطلقة الثانية | انقل الدبابيس إلى مناطق الإغلاق أو استخدم لوحة متجرد |
التحقق من واقع التكلفة والدورة الزمنية
في مرحلة عرض الأسعار، يقوم العديد من المشترين بمقارنة تكلفة الأدوات ذات الطلقتين لكل تجويف بأداة اللقطة الواحدة. الإجابة الصادقة هي أن الأدوات ثنائية الطلقة تكلف أكثر لأنها تحتوي على مجموعتين كاملتين من التجاويف، ونظامين للبوابة، وترتيب إغلاق أكثر دقة بكثير. عادةً ما تفضل التكلفة الإجمالية للملكية القولبة ثنائية الطلقة عندما يتجاوز الحجم السنوي حوالي 50000 وحدة وتتضمن العملية البديلة خطوة تجميع يدوية أو آلية. التوفير الثانوي - عمالة أقل، عدم وجود غراء، عدم رفض تحديد المواقع، عدم وجود تاريخ حراري ثانٍ - غالبًا ما يغطي قسط الأدوات خلال السنة الأولى من الإنتاج.
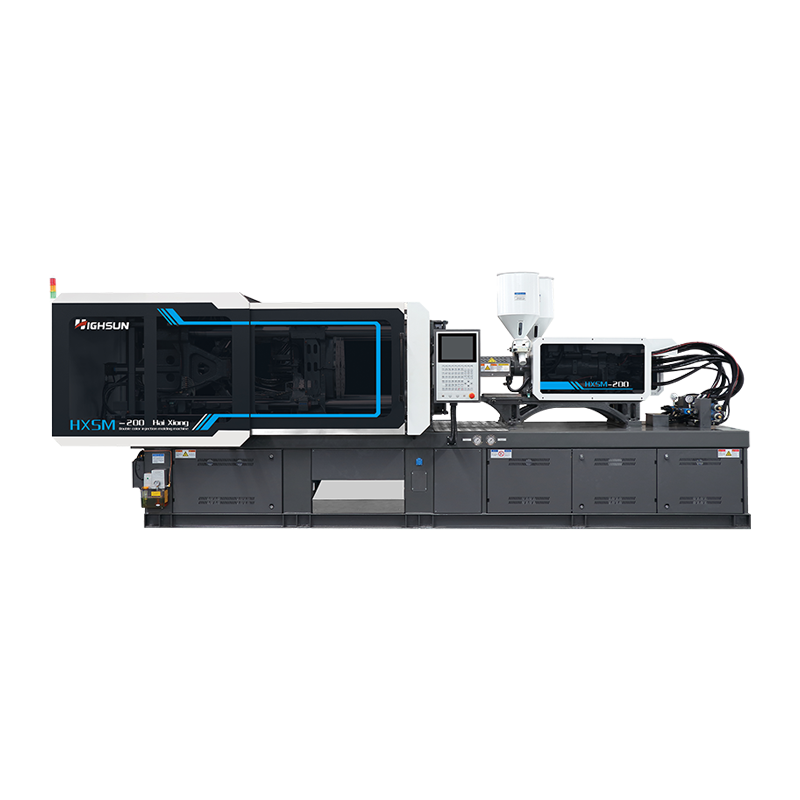 آلة التشكيل بالحقن الموفرة للطاقة ذات اللونين المؤازرة HXS200T مع حمولة أعلى، وحجم طلقة أكبر، وأسطوانة أكبر، يدعم هذا الطراز الأجزاء الثقيلة ناعمة الملمس والتخطيطات ذات التجويفين، في حين يتيح محرك المؤازرة والبراميل المزدوجة عملية قولبة فعالة للمواد المتعددة. عرض المنتج →
بالنسبة للأجزاء التي يزيد وزنها عن 20 جرامًا أو ذات سطح كبير ناعم الملمس، يوفر HXS200 مساحة كبيرة لحجم اللقطة وحجم اللوح للتعامل مع تخطيطات أكبر ذات تجويف فردي وتجويفين. كما أنه يدعم الحمولة الأعلى المطلوبة عندما تقترب المنطقة المسقطة من اللقطة الثانية من حد المشبك.
الأسئلة المتداولة
س1: ما هو القولبة ثنائية الطلقة؟
إن القولبة ثنائية اللقطة، والتي تسمى أيضًا القولبة بالحقن المكونة من مكونين أو لونين، هي عملية يتم فيها حقن نوعين من البلاستيك المختلفين في قالب دوار واحد خلال دورة واحدة. والنتيجة هي جزء متعدد المواد لا يحتاج إلى تجميع ثانوي.
س2: ما الفرق بين القولبة الثنائية والقولبة المفرطة؟
عادةً ما يتم تطبيق Overmolding مادة ثانية على ركيزة مسبقة التشكيل والتي تم تشكيلها بشكل منفصل أو نقلها بين الأدوات. يقوم القالب ثنائي الطلقة بإجراء كلا الحقن في دورة آلة واحدة باستخدام لوحة الفهرس، مما يوفر دقة موضعية أفضل ووقت دورة أقصر.
س 3: ما هي المواد التي يمكن استخدامها في قولبة الحقن ذات اللونين؟
يمكن استخدام أي زوج من اللدائن الحرارية المخصصة للحقن أو اللدائن المرنة بالحرارة والتي تتمتع بتوافق مقبول مع الذوبان. الأزواج الشائعة هي PP مع TPE، وABS مع TPC، وPC مع TPE، وPA مع TPE المعالج بالبطانة، وPMMA مع TPE للمنتجات الاستهلاكية ناعمة الملمس.
س 4: هل الحقن المزدوج هو نفسه قولبة 2K؟
نعم. يصف الحقن المزدوج، والقولبة 2K، والقولبة المكونة من عنصرين، والقولبة ذات اللقطة المزدوجة نفس عائلة العمليات باستخدام برميلي حقن وقالب دوار واحد. يستخدم بعض الموردين "الحقن الثنائي" لنفس المفهوم.
س 5: ما هي تكلفة آلة التشكيل بالحقن ثنائية الطلقة؟
الاستثمار الأولي أعلى من مكبس طلقة واحدة بنفس قوة التثبيت لأن الماكينة تشتمل على برميلين وطاولة دوارة وأدوات تحكم أكثر تعقيدًا. عادة ما يتم تبرير فرق التكلفة عن طريق إزالة خطوات التجميع، وتقليل دورة العمل، وتحسين اتساق الأجزاء.
س 6: هل يمكن إجراء عملية صب ثنائية الطلقة على آلة قولبة الحقن القياسية؟
لا، لا يمكن لآلة ذات برميل واحد قياسي أن تحقن مادتين في دورة واحدة دون خطوة إدخال صب منفصلة. يتطلب القولبة الحقيقية ثنائية الطلقة مكبسًا ثنائي الطلقة مُصمم خصيصًا لهذا الغرض مع وحدتي حقن ولوحة دوارة أو متحركة.


 haixiong@highsun-machinery.com
 رقم 36 طريق يونغجيانغ الجنوبي، منطقة بيلون. مدينة نينغبو، 315800، الصين
