 عربي
 English
 русский
 Español
 Português
 عربى

تصور أداة ذات 16 تجويفًا لحاوية طعام رقيقة الجدار مقاس 1.2 مم. يقتبس متجران للقوالب نفس درجة الفولاذ، ونفس تصنيع العداء الساخن، ونفس المهلة الزمنية البالغة عشرة أسابيع. تستقر أداة واحدة في دورة مدتها 9 ثوانٍ مع خردة أقل من نصف بالمائة. الآخر يحتاج إلى 12 ثانية ويقضي النوبة في مطاردة الفلاش. آلة التشكيل متطابقة. ما يختلف هو كيفية تصميم القالب.
النسخة المختصرة: عندما تقوم بتصميم قوالب الحقن، فإنك تقرر معظم تكلفة القطعة للسنوات الخمس القادمة، وتحدث الأخطاء الأكثر تكلفة في أول أسبوعين. سمك الجدار، والغاطس، واختيار الفولاذ، وموضع البوابة، وحجم العداء، وتخطيط التبريد والإخراج كلها متصلة. قم بتغيير سمك الجدار بعد تصلب كتلة التجويف وشراء ملحق جديد. قم بتغييره أثناء مراجعة CAD وسيكلف فترة ما بعد الظهيرة من الوقت الهندسي.
عادةً ما تضع أدلة العملية التبريد في ما يقرب من نصف إلى ثلثي الدورة الإجمالية، مع التعبئة والحقن وحركة القالب التي تشكل الباقي. هذه الحقيقة الوحيدة تشرح لماذا يكون تخطيط التبريد، وليس سرعة الحقن، هو أول مكان يجب النظر إليه عندما ترفض الأداة الوصول إلى دورتها المحددة.
حصة تقريبية من دورة صب. تتغير النطاقات الفعلية مع سمك الجدار والراتنج وإعدادات الماكينة.
محتوى
- 1 ابدأ بالجزء وليس القالب
- 2 اختيار الصلب ومكدس اللوحة
- 3 البوابات والعدائين والتهوية
- 4 تخطيط التبريد وتصميم الطرد
- 5 قم بمطابقة القالب مع الماكينة قبل قطع الفولاذ
- 6 تحتاج القوالب الكبيرة إلى مجموعة مختلفة من العادات
- 7 العيوب التي ترجع إلى تصميم القالب
- 8 الأسئلة المتداولة حول تصميم قوالب الحقن
- 8.1 س1. ما هو الأكثر أهمية عند تصميم قوالب الحقن؟
- 8.2 س2. كم عدد التجاويف التي يجب أن يحتوي عليها قالب الحقن؟
- 8.3 س3. ما هي زاوية المسودة التي تحتاجها الأجزاء المصبوبة بالحقن؟
- 8.4 س 4. كيف يؤثر تصميم القالب على وقت دورة صب الحقن؟
- 8.5 س5. ما هو قالب الفولاذ الأفضل للإنتاج بكميات كبيرة؟
- 8.6 س6. هل يمكن تشغيل تصميم قالب واحد على ماركات مختلفة لآلات التشكيل بالحقن؟
ابدأ بالجزء وليس القالب
لا يمكن للكتلة المجوفة أن تنقذ الجزء الذي تم رسمه من أجل المظهر بدلاً من التدفق. قبل أن يتم تصميم أي شكل هندسي للقالب، تحمل أربع قواعد على مستوى الجزء معظم الوزن.
- سمك الجدار موحد. تتجمد المقاطع السميكة في وقت متأخر عن الأجزاء الرقيقة، مما ينتج عنه علامات غرق وفراغات وتشوهات. عند الحاجة إلى الصلابة، أضف أضلاعًا بنسبة 50 إلى 60 بالمائة تقريبًا من الجدار الاسمي بدلاً من زيادة سمك الجدار نفسه.
- مسودة. تسحب الوجوه العمودية على الفولاذ أثناء الطرد وتجرجر الجزء. التوجيه الشائع هو 0.5 إلى 1 درجة على الأسطح الملساء، مع مسودة إضافية للوجوه المزخرفة والنوى العميقة.
- نصف القطر. تعمل الزوايا الداخلية الحادة على تركيز الضغط وتخنق الذوبان. يعد نصف القطر الداخلي الذي لا يقل عن نصف سمك الجدار نقطة انطلاق قياسية.
- يضعف. يضيف كل جزء سفلي حركة جانبية، أو رافعًا أو قلبًا قابلاً للطي، بالإضافة إلى الصيانة. بعضها لا مفر منه، ولكن كل واحد يستحق سؤالا ثانيا.
يزيد سمك الجدار أيضًا من وقت الدورة أكثر من أي متغير منفرد آخر، لأنه يتبع علاقة مربعة موصوفة في مراجع نقل الحرارة القياسية المستخدمة في صناعة القوالب.
يتم قياس وقت التبريد بمربع سمك الجدار، لذا فإن مضاعفة الجدار تؤدي إلى مضاعفة الوقت اللازم لتجميده بمقدار أربعة أضعاف تقريبًا.
| ميزة | نطاق البداية المشترك | لماذا يهم |
|---|---|---|
| الجدار الاسمي (ABS، PP) | 1.5 إلى 3.0 ملم لنظام ABS؛ 0.8 إلى 3.0 ملم للبولي بروبيلين | الجدران السميكة تغوص وتتشوه وتبطئ الدورة |
| مشروع على الجدران الملساء | 0.5 إلى 1 درجة | يقلل من سحب القذف وجرجر السطح |
| مشروع على الجدران محكم | أضف حوالي درجة واحدة لكل 0.025 مم من عمق النسيج | يعض الملمس في الفولاذ ويمسك بالجزء |
| سمك الضلع | 50 إلى 60 بالمائة من الجدار الاسمي | يمنع علامات الحوض فوق الضلع |
| نصف قطر الزاوية الداخلية | سمك الجدار لا يقل عن 0.5 × | يقلل من تركيز التوتر ويحسن التدفق |
| عمق التنفيس | 0.01 إلى 0.03 ملم حسب لزوجة الذوبان | يطلق الهواء المحبوس دون إنشاء وميض |
اختيار الصلب ومكدس اللوحة
يتبع الفولاذ الحجم والراتنج ومتطلبات السطح بدلاً من التفضيل الشخصي. يناسب الفولاذ المقسى مسبقًا من النوع P20 عند 30 HRC تقريبًا الأدوات ذات الحجم المنخفض إلى المتوسط والهندسة البسيطة. تضيف درجة 718 من النوع حوالي 33 إلى 36 HRC متانة للنوى الأكبر حجمًا. عندما يكون التآكل أو فترات الإنتاج الطويلة أمرًا مهمًا، عادةً ما يتم استخدام الفولاذ المقسى من النوع H13 عند 48 إلى 52 HRC كمدخلات مثبتة في قاعدة مسبقة الصلابة. يتعامل الفولاذ المقاوم للصدأ من النوع S136 عند حوالي 50 إلى 54 HRC مع مركبات PVC المسببة للتآكل بالإضافة إلى الأسطح البصرية والطبية.
القالب أيضًا عبارة عن كومة من الألواح، وتقوم الكومة بإصلاح الحمولة وضوء النهار وشوط القذف قبل قطع تجويف واحد.
مجموعة ألواح مبسطة: تحمل ألواح المشبك الحمولة، ويشكل التجويف والكتل الأساسية الجزء، ويحمل مبيت القاذف نظام الإخراج.
البوابات والعدائين والتهوية
يحدد موقع البوابة مكان تشكل خطوط اللحام، ومدى تساوي حزم التجويف وما إذا كانت العلامة التجميلية مقبولة على الجزء النهائي. أربع قواعد تغطي معظم الحالات:
- قم بالدخول إلى القسم الأكثر سمكًا حتى يصل ضغط التعبئة إلى المنطقة التي تتجمد أخيرًا.
- يوازن طول التدفق عبر التجاويف بحيث يمتلئ كل تجويف في نفس اللحظة.
- تعيين سمك البوابة بحوالي 50 إلى 60 بالمائة من جزء الجدار؛ تعمل البوابات الرقيقة على قص الذوبان أكثر ولكنها تتجمد مبكرًا.
- ضع البوابة حيث يمكن تحمل علامة صغيرة، أو استخدم طرفًا ساخنًا يترك أثرًا يمكن التحكم فيه.
التنفيس هو النصف الآخر من المهمة. يحترق الهواء المحبوس في التجويف، ويسبب طلقات قصيرة ويدفع ضغط الحقن إلى الأعلى. يتم عادةً قطع الفتحات بعمق يتراوح من 0.01 إلى 0.03 مم اعتمادًا على لزوجة الذوبان، ويتم وضعها عند النقطة الأخيرة للملء وعلى طول مواضع خط اللحام.
المقارنة النوعية لأنظمة العداء الساخن والبارد. يعمل المتسابقون المتميزون على تقليل الهدر وتسريع الدورة ولكنهم يكلفون المزيد ويبطئون تغيرات اللون.
تعتبر التعبئة والتغليف ذات الجدران الرقيقة أوضح حالة حيث يجب تحديد تصميم العداء واختيار الماكينة معًا؛ ال منتج ذو جدران رقيقة توضح الصفحات كيف تتحد أطوال التدفق القصيرة والأطراف الساخنة مع وحدات الحقن السريعة.
تخطيط التبريد وتصميم الطرد
يجب أن تتبع قنوات التبريد محيط الجزء على مسافة ثابتة، عادة ما تكون 1.5 إلى 2.5 مرة من قطر القناة بعيدًا عن السطح، مع تباعد متساو بين القنوات. تحتاج النوى العميقة إلى حواجز أو فقاعات أو دبابيس حرارية لأن الخط المستقيم المحفور لا يمكن أن يصل إلى مسافة كافية في قلب طويل. القاعدة الحاكمة هي التوازن: يجب على جانب التجويف والجانب الأساسي إزالة الحرارة بمعدلات مماثلة، وإلا فإن الجزء يتجه نحو الجانب الأكثر سخونة.
الطرد هو المكان الذي تظهر فيه الأداة المصممة جيدًا آدابها. يجب أن تضغط الدبابيس على المناطق الصلبة مثل الرؤوس والأضلاع والجدران الجانبية، وليس على الوجوه التجميلية المسطحة أبدًا. استخدم أكبر قطر عملي للدبوس، لأن الدبوس الأكبر ينشر الحمل ويترك علامة أقل عمقًا. غالبًا ما تحتاج الأجزاء ذات السحب العميق إلى لوحة تجريد أو طرد هواء أو مزيج من الاثنين معًا.
قم بمطابقة القالب مع الماكينة قبل قطع الفولاذ
لا يتم الانتهاء من تصميم القالب حتى يتم فحص الأداة مقابل الضغط الذي سيتم تشغيله عليه. تأكد من تباعد شريط الربط وحجم الصوانى، والحد الأقصى والحد الأدنى لارتفاع القالب، وشوط القاذف ونمط الضربة القاضية، ونصف قطر الفوهة وجلبة الذباب، وحجم الطلقة، والتي يجب أن تقع في حدود 20 إلى 80 بالمائة تقريبًا من سعة البرميل. الأداة التي يبلغ طولها بضعة ملليمترات جدًا، أو التي يخطئ نمط القاذف فيها فتحات الضرب، توضع على الأرض بدلاً من تصنيع الأجزاء.
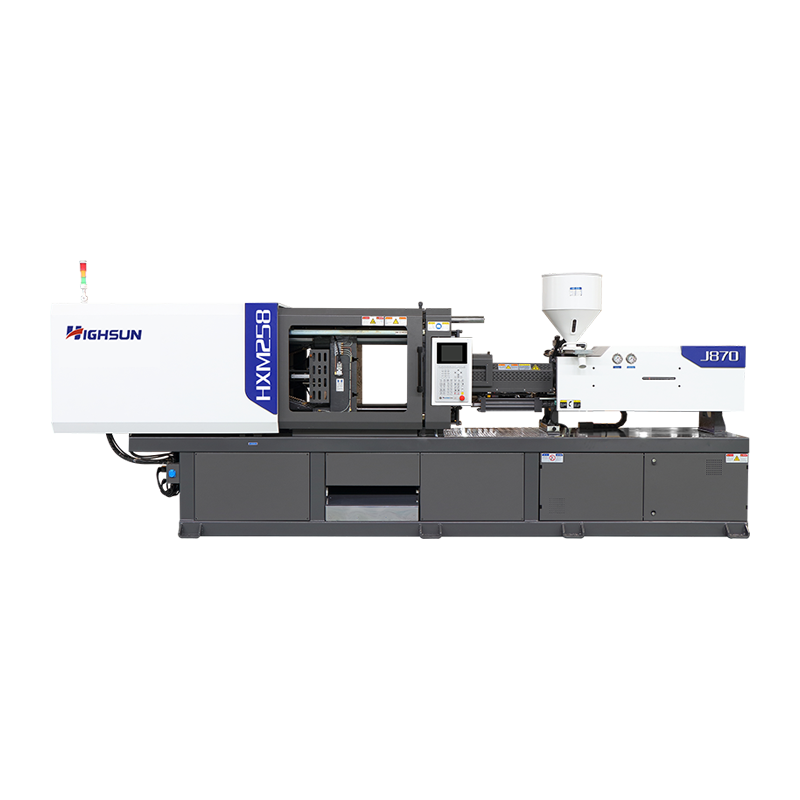 HXM258-I: آلة التشكيل بالحقن المؤازرة HXM في المجال الواسع لمعدات القولبة بالحقن، تبرز آلة قولبة الحقن المؤازرة الموفرة للطاقة 258T كخيار مثالي للإنتاج على نطاق صغير... عرض المنتج →
تنتمي بيانات الماكينة إلى مراجعة التصميم، وليس إلى أسبوع التشغيل. على سبيل المثال، تقوم آلة مؤازرة للأغراض العامة في فئة 250 طنًا بتعيين مسافة معروفة لشريط الربط ونمط اللوح وقدرة اللقطة التي يجب أن تحترمها قاعدة القالب.
تحتاج القوالب الكبيرة إلى مجموعة مختلفة من العادات
بمجرد مرور الأجزاء بحوالي كيلوغرام، يصبح انحراف اللوحة وتوازن العداء الساخن هي المخاطر السائدة. يجب أن توضع أعمدة الدعم مباشرة تحت القلب، لأن اللوحة الأساسية غير المدعومة تنحني وتنتج تباينًا في السُمك عبر الجزء. يجب أن تحافظ موازنة المشعب على اختلافات التعبئة بين القطرات في حدود نسبة قليلة، وغالبًا ما تكون الماكينات ذات اللوحتين منطقية لأنها تقلل من مساحة الماكينة وتقلل من وقت دورة الجفاف.
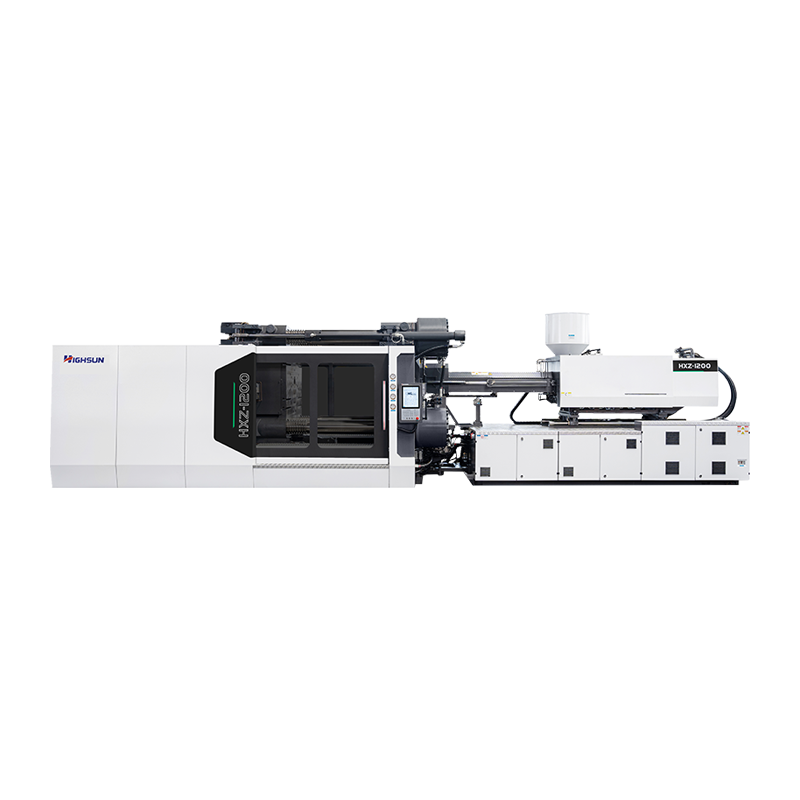 HXZ1200: سلسلة آلات التشكيل بالحقن ذات اللوحتين أربعة قضبان ربط تحمل نفس القوة بالتساوي، لذلك فإن التوازي مع لوحة القالب جيد. مدفوعة بأسطوانتين زيت سريعتين، تكون حركات القالب عالية السرعة ودقيقة ... عرض المنتج →
الهيكلية و قطع غيار السيارات هي الموطن النموذجي لهذه الفئة من الأدوات، حيث تضيف الراتنجات المملوءة بالزجاج تآكلًا فوق الأحمال الميكانيكية.
العيوب التي ترجع إلى تصميم القالب
يتم حل معظم مشاكل الإنتاج التي يتم إلقاء اللوم فيها على الآلة في وقت مبكر جدًا. يوضح الجدول أدناه المشتبه بهم المعتادين لأسباب التصميم الخاصة بهم.
| عيب | سبب التصميم النموذجي | إصلاح التصميم |
|---|---|---|
| فلاش | تهوية غير كافية أو دعم ضعيف للوحة | إضافة أو تعميق الفتحات؛ سماكة لوحة الدعم |
| لقطة قصيرة | بوابة صغيرة الحجم أو عداء غير متوازن | تكبير البوابة إعادة التوازن لأقطار العداء |
| علامات بالوعة | الضلع أو الزعيم أكثر سمكًا من الجدار الاسمي | ثبت الأضلاع بنسبة 50 إلى 60 بالمائة من سمك الجدار |
| صفحة الحرب | التبريد غير المتكافئ بين النواة والتجويف | دوائر التوازن؛ إضافة يحير في النوى العميقة |
| خطوط اللحام | يقسم موضع البوابة جبهة التدفق | حرك البوابة تنفيس موقع خط اللحام |
| علامات القاذف | الدبابيس صغيرة جدًا أو قليلة جدًا | زيادة قطر الدبوس. إضافة دبابيس على المناطق الصلبة |
الأسئلة المتداولة حول تصميم قوالب الحقن
س1. ما هو الأكثر أهمية عند تصميم قوالب الحقن؟
تأتي هندسة الأجزاء وسمك الجدار في المقام الأول، لأنها تحدد وقت التبريد ومخاطر العيوب. موضع البوابة وتوازن التبريد واختيار الفولاذ يتبع ذلك من الجزء.
س2. كم عدد التجاويف التي يجب أن يحتوي عليها قالب الحقن؟
موازنة المخرجات مع قدرة التصوير الآلي ومخاطر الأدوات. يجب أن يقع حجم الطلقة ضمن ما يقرب من 20 إلى 80 بالمائة من سعة البرميل، وغالبًا ما يتم إطلاق الأجزاء الجديدة على تجويف واحد أو اثنين قبل توسيع نطاقها.
س3. ما هي زاوية المسودة التي تحتاجها الأجزاء المصبوبة بالحقن؟
خطط من 0.5 إلى 1 درجة للحصول على جدران ناعمة، وأضف درجة واحدة تقريبًا لكل 0.025 ملم من عمق النسيج. عادة ما تحتاج النوى العميقة والراتنجات المرنة إلى المزيد.
س 4. كيف يؤثر تصميم القالب على وقت دورة صب الحقن؟
التبريد is typically half to two-thirds of the cycle, so wall thickness and cooling layout dominate. Gate and runner sizing mainly influence packing time and scrap rate.
س5. ما هو قالب الفولاذ الأفضل للإنتاج بكميات كبيرة؟
تتناسب الإدخالات المقوية من النوع H13 عند 48 إلى 52 HRC مع المدى الطويل والراتنجات الكاشطة، بينما يتعامل الفولاذ المقاوم للصدأ من النوع S136 عند حوالي 50 إلى 54 HRC مع الأعمال المسببة للتآكل أو البصرية. يعتبر P20 المتصلب مسبقًا مناسبًا للكميات المنخفضة.
س6. هل يمكن تشغيل تصميم قالب واحد على ماركات مختلفة لآلات التشكيل بالحقن؟
نعم، إذا تم توحيد تحديد موقع الحلقة ونصف قطر الذباب ونمط القاذف وارتفاع القالب وتباعد شريط الربط. تحدد هذه الواجهات الخمس ما إذا كانت الأداة قابلة للنقل بين المطابع.
اختبار تصميم القالب ليس مدى دقته في تصميم التصميم بمساعدة الكمبيوتر، ولكن ما إذا كان يعمل بنفس الطريقة في الساعة الأولى والساعة العشرة آلاف. قم بمراجعة هندسة الأجزاء والفولاذ ومسار التدفق وميزان التبريد وواجهة الضغط بينما كل شيء لا يزال رسمًا، وستقضي الأداة حياتها في صنع الأجزاء بدلاً من اختلاق الأعذار.


 haixiong@highsun-machinery.com
 رقم 36 طريق يونغجيانغ الجنوبي، منطقة بيلون. مدينة نينغبو، 315800، الصين
